Puly phải tương thích với đường kính dây, dạng rãnh, bán kính uốn, ổ bi và hướng tải. Rãnh quá nhỏ cắt dây; rãnh quá lớn hoặc lệch trục làm dây trượt và mòn lệch.
Gửi Phi dây, tổng số mét, ảnh hệ kéo và địa chỉ nhận hàng để Hùng Cường Auto đối chiếu đúng sản phẩm và chốt chi phí giao.
Hotline: 039 2323 173Zalo: 039 2323 173Rãnh puly cần ôm dây vừa đủ, đáy tròn, bề mặt sạch và không có ba via. Rãnh quá hẹp ép/cắt lớp bện; rãnh quá rộng làm dây chạy không ổn định. Puly phải quay nhẹ, đúng trục và có bán kính uốn phù hợp, vì dây liên tục bị bẻ gập ở bán kính nhỏ sẽ mỏi nhanh dù vật liệu còn mới.
Kiểm tra bằng cách quay puly khi không tải, quan sát dây ở cả hai mép rãnh và đánh dấu vị trí có bụi sợi. Bụi sợi tập trung, tiếng rít hoặc mòn một bên thường cho thấy lệch trục, ổ bi kẹt hoặc đường dây không thẳng. Sửa nguyên nhân cơ khí trước khi thay dây mới để lỗi không lặp lại.
| Hạng mục | Đạt khi | Dấu hiệu cần sửa |
|---|---|---|
| Rãnh | Ôm dây, đáy tròn, không sắc | Cắt bện, bụi sợi, kẹt |
| Ổ bi | Quay nhẹ, không rơ | Nặng, rít, nóng |
| Trục | Thẳng với đường dây | Mòn một mép, dây bò rãnh |
| Bán kính | Không bẻ gập dây | Dây xẹp, mỏi tại một vị trí |
Mỗi puly đổi hướng chuyển động của dây và truyền lực sang nhánh kế tiếp. Trục puly phải vuông góc với mặt phẳng dây chạy; các puly liên tiếp cần thẳng hàng để dây đi vào giữa rãnh. Nếu dây tiếp cận puly theo góc chéo, nó sẽ bò lên mép, tạo bụi sợi và kéo lệch hai bên mái.
Tuổi thọ ngoài trời phụ thuộc tia UV, nhiệt, nước, bụi, hóa chất, lực căng và số chu kỳ uốn qua puly. Dây còn nguyên màu chưa chắc còn tốt; ngược lại, đổi màu nhẹ không tự động đồng nghĩa phải loại bỏ. Cần quan sát bề mặt, độ cứng, phần lõi, vị trí mòn và thay đổi vận hành theo thời gian.
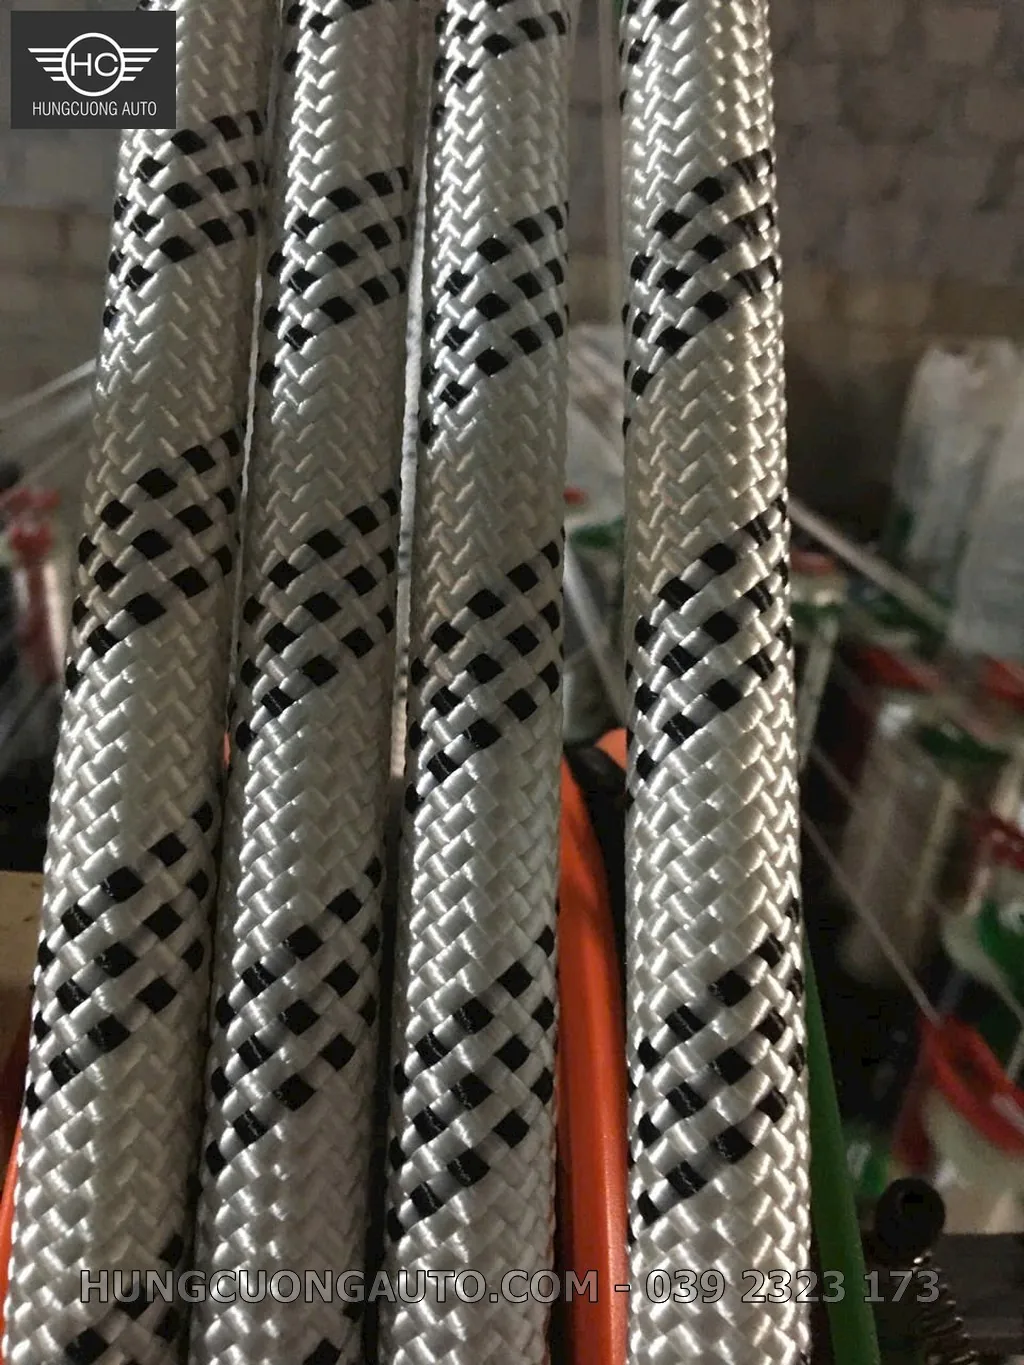
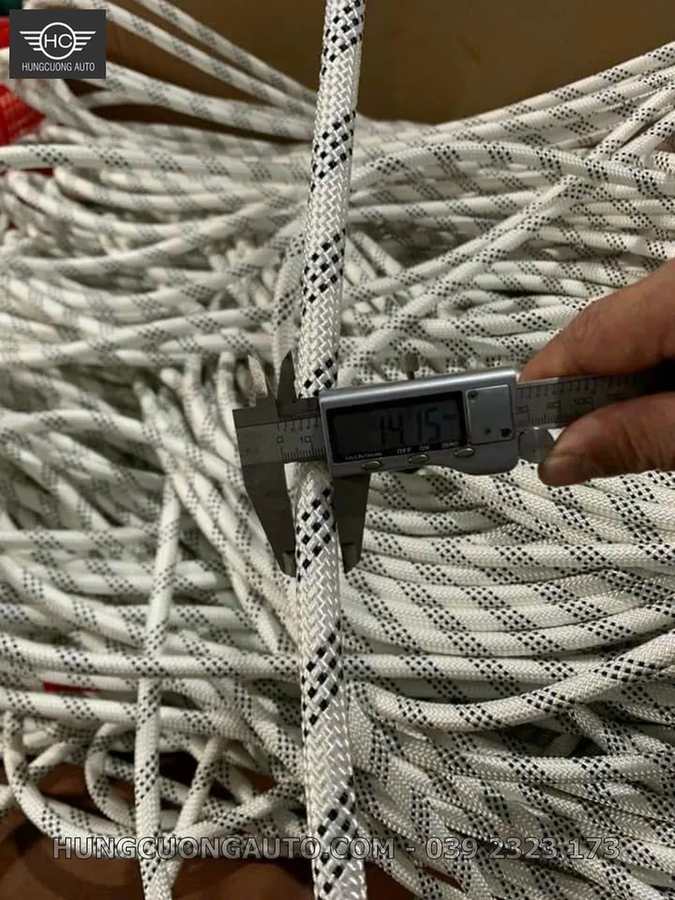
Đo dây tại nhiều vị trí không chịu lực bằng thước kẹp với lực vừa đủ để không làm bẹp sợi. Đo bề rộng và chiều sâu rãnh trên puly sạch, đồng thời kiểm tra đáy rãnh có tròn và bề mặt có ba via không. Không chọn chỉ theo tên Phi: dây bện có thể biến dạng và sai khác theo cấu trúc hoặc lô hàng.
Dây bị kẹp ở hai thành rãnh thay vì tựa trên đáy tròn sẽ tăng ma sát và ép méo lớp bện. Dấu hiệu gồm dây khó đặt vào rãnh, mép dây bị cắt, bụi sợi ở hai bên và puly không quay tự do khi có tải. Dừng thử và chọn lại puly/rãnh phù hợp; không mài mở rãnh tùy tiện vì có thể tạo cạnh sắc và làm yếu chi tiết.
Rãnh quá rộng hoặc đáy phẳng không giữ dây ở tâm khi đổi hướng. Dây có thể lắc ngang, bò mép hoặc nhảy rãnh lúc đảo chiều. Kiểm tra với đoạn dây đúng lô ở cả hai chiều chuyển động và quan sát từ phía an toàn; nếu dây không tự về giữa rãnh, cần đổi puly hoặc căn lại toàn tuyến.
Không có một tỷ lệ bán kính dùng chung cho mọi dây bông và polyester. Giá trị phải theo khuyến nghị của nhà sản xuất dây/puly và điều kiện thiết kế. Nguyên tắc thực hành là tránh puly làm dây gập gắt hoặc xẹp rõ rệt tại điểm ôm; khi chưa có hồ sơ, ưu tiên thử mẫu, dùng puly lớn hơn trong phạm vi hệ cho phép và yêu cầu kỹ thuật xác nhận.
Nhóm Phi 6–10 trong bảng hiện tại là dù bông; nhóm Phi 12–24 là polyester cường lực. Dù bông thường mềm và quen dùng ở nhiều hệ kéo bạt, trong khi polyester có độ ổn định môi trường tốt hơn cho nhóm cỡ lớn. Tuy vậy, tên vật liệu chưa nói hết độ bền vì cấu trúc lõi, mật độ bện và hoàn thiện bề mặt cũng rất quan trọng.
Giữ puly quay nhẹ, trục thẳng, rãnh sạch và bán kính đủ lớn theo hồ sơ. Không đặt nút nối ở vị trí phải đi qua puly. Khi một đoạn dây liên tục uốn tại cùng điểm, kiểm tra xẹp sợi, cứng bề mặt, nóng hoặc đổi màu; thay dây chỉ sau khi đã sửa puly/rãnh gây lỗi.
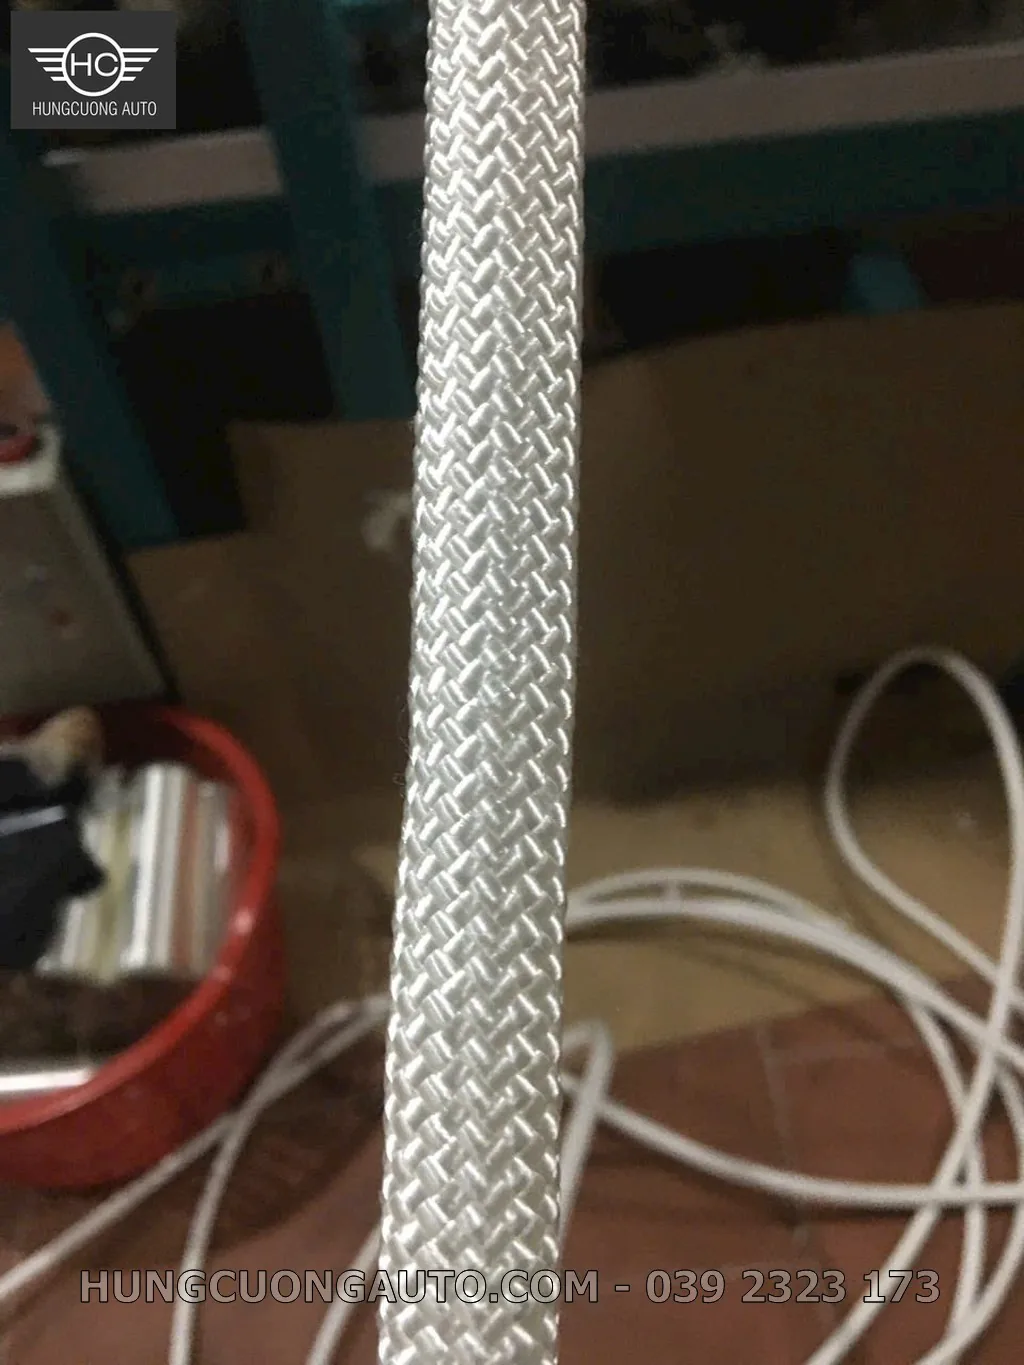
Vật liệu puly phải được chọn cùng tải thiết kế, môi trường ngoài trời, tốc độ quay, loại ổ bi, trục và yêu cầu bảo trì. Không suy khả năng chịu tải chỉ từ vẻ ngoài kim loại hay nhựa. Với hệ quan trọng, yêu cầu mã sản phẩm, giới hạn tải và hướng dẫn lắp của nhà sản xuất.
Puly nhựa kỹ thuật có thể nhẹ và ít gây gỉ, nhưng cần xác minh đúng loại vật liệu, khả năng chịu tia UV/nhiệt, ổ bi và tải công bố. Loại đã nứt chân chim, méo rãnh hoặc lão hóa giòn phải thay; không dùng màu sắc để kết luận vật liệu hay độ bền.
Puly kim loại cần bề mặt rãnh nhẵn, không gỉ rỗ hoặc ba via; trục và ổ bi phải đúng kích thước, được che chắn phù hợp môi trường. Quay thử khi không tải để kiểm tra sượng, rơ ngang và tiếng rào. Ổ bi kẹt làm dây trượt trên rãnh thay vì lăn theo puly, gây nhiệt và mòn nhanh.
Không lập bảng ghép cứng chỉ dựa trên Phi khi chưa có catalog của đúng puly và dây. Bảng quyết định an toàn phải có tối thiểu: Phi thực đo, vật liệu/cấu trúc dây, bề rộng–chiều sâu–tiết diện rãnh, đường kính puly, tải và tốc độ thiết kế, môi trường, góc ôm và số lần đổi hướng.
Phi là đường kính danh nghĩa, không phải chỉ số tải. Phi 8 có khối lượng tham khảo 0,050 kg/m và Phi 10 khoảng 0,100 kg/m; các cỡ polyester Phi 12–24 nặng dần khi số mét/kg giảm. Dùng đúng Phi phải dựa vào dây cũ, rãnh puly và thiết kế hệ.
Khi cần đổi cỡ, đo rãnh và thử một đoạn ngắn trước. Dây lớn hơn có thể kẹt hoặc uốn gắt; dây nhỏ hơn có thể chạy lệch và mòn. Không lấy cảm giác “dày hơn sẽ bền hơn” thay cho kiểm tra tương thích.
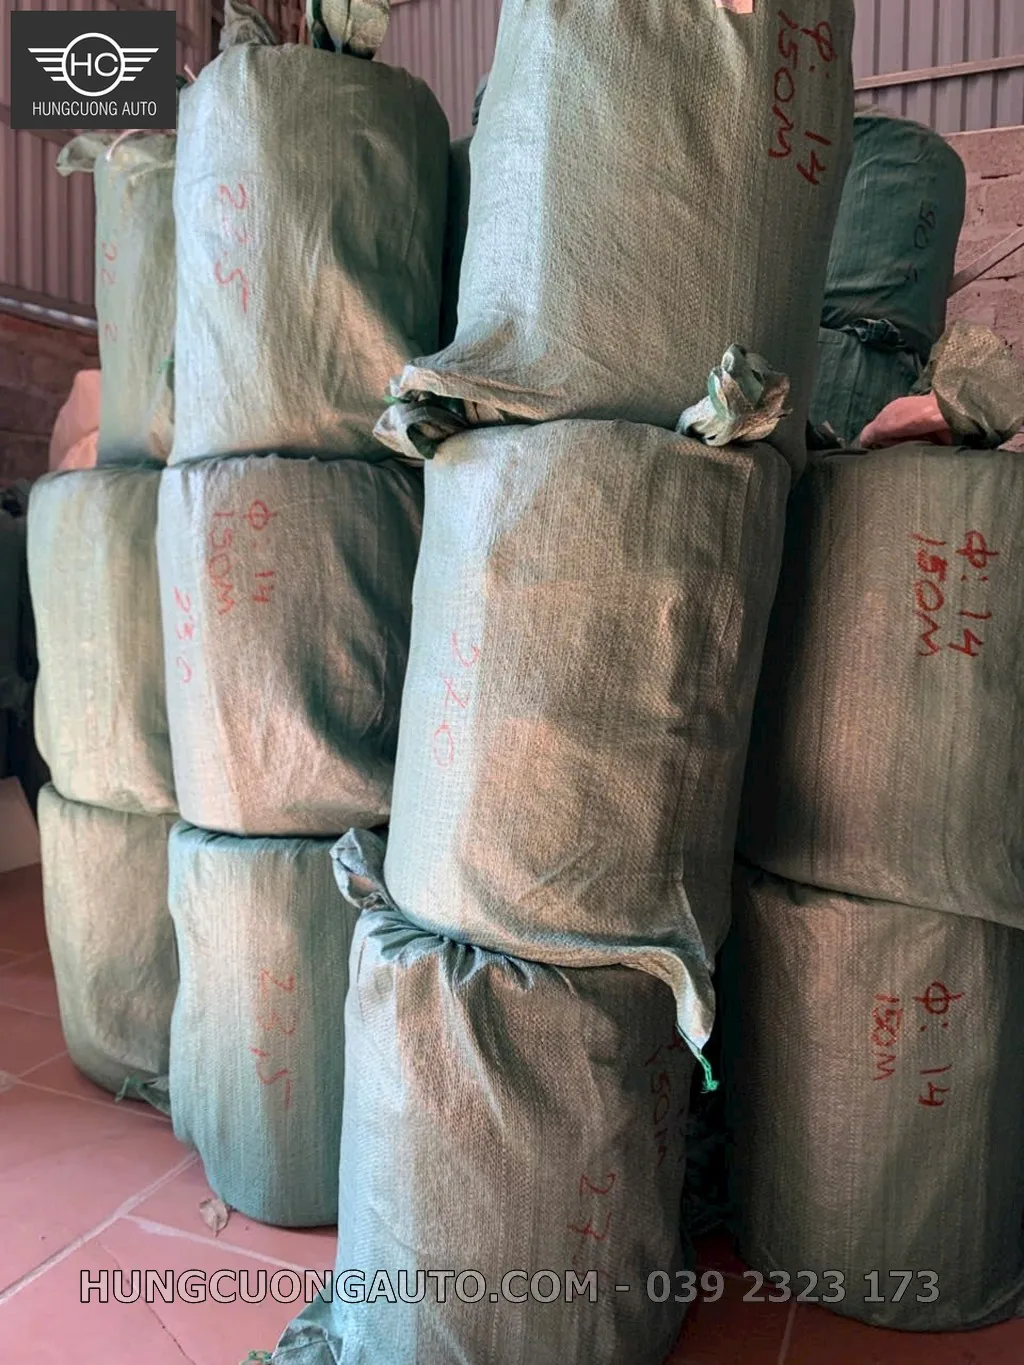
Đo đường kính bằng thước kẹp tại ít nhất ba vị trí trên đoạn không chịu lực, đặt lực kẹp vừa đủ để không làm bẹp dây. Cân một chiều dài mẫu đã biết hoặc đối chiếu cuộn nguyên để tính kg/m và mét/kg. Ghi thiết bị, đơn vị, điều kiện đo và sai số dự kiến để kết quả có thể kiểm tra lại.
Căng một đường chuẩn hoặc quan sát từ phía an toàn dọc nhánh dây để kiểm tra dây có đi vào tâm từng puly. Mòn một mép, bụi sợi ở một phía và dây bò rãnh khi đảo chiều là bằng chứng lệch trục/đường. Căn puly và điểm neo trước khi tăng căng.
Sau khi ngắt nguồn và tháo tải an toàn, quay/lắc từng puly để tìm sượng, rơ, nứt hoặc va chạm với giá đỡ. Dùng mắt và khăn kiểm tra bề mặt rãnh, không đưa tay vào hệ đang có khả năng chuyển động. Chạy nhấp tốc độ thấp chỉ khi vùng nguy hiểm đã được kiểm soát.
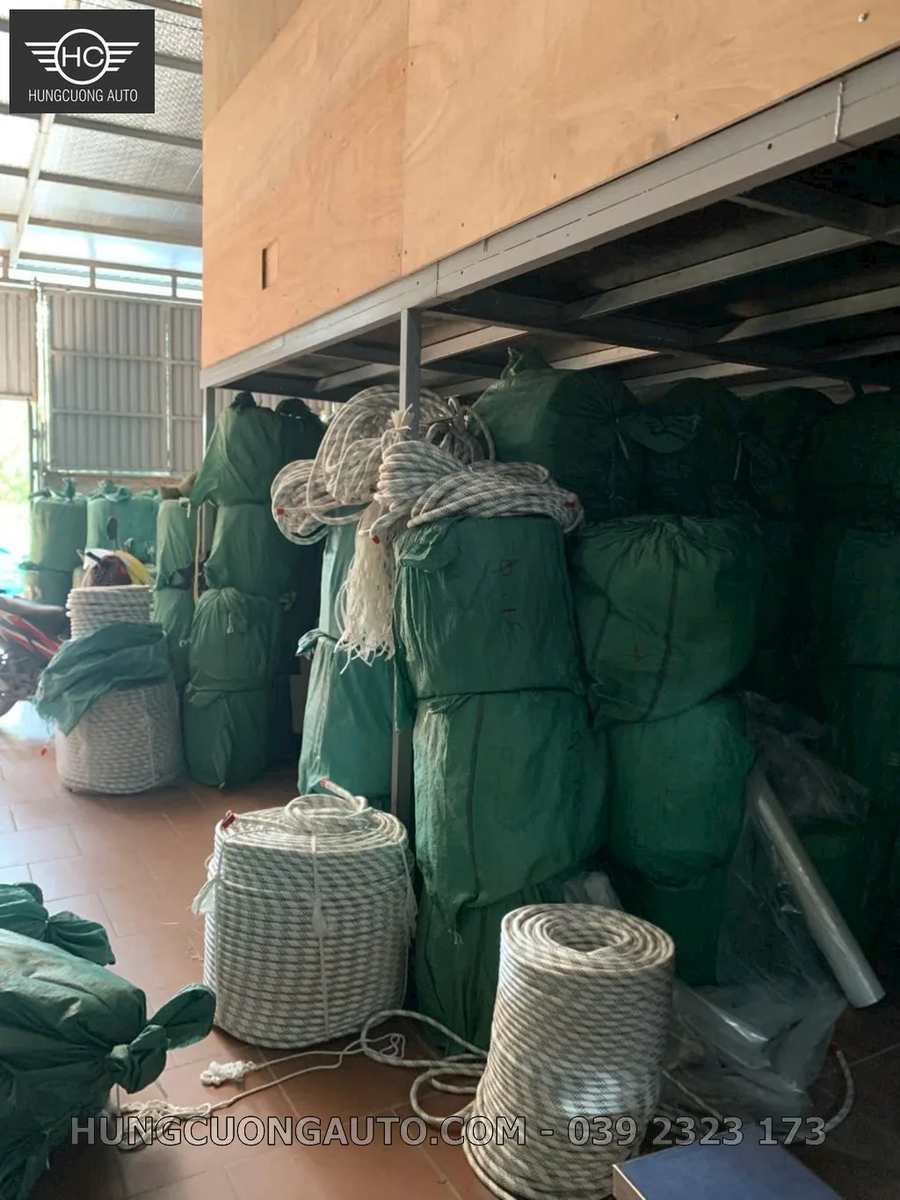
Mua cùng lúc dây và puly giúp thử tương thích trước khi giao, nhưng không thay thế việc kiểm tra trục, giá đỡ, điểm neo và tải của hệ. Yêu cầu bên bán ghi rõ mã puly, Phi dây, số lượng, tổng mét, cách chia cuộn và hạng mục đã đối chiếu; tải làm việc chỉ được xác nhận khi có hồ sơ của đúng sản phẩm.
Gửi ảnh toàn hệ và cận cảnh puly từ hai phía; kích thước dây, rãnh, đường kính ngoài, trục/lỗ; số puly và góc đổi hướng; kiểu kéo tay hay motor; dấu hiệu hỏng; tổng số mét và địa chỉ giao. Nếu thay thiết kế cũ, gửi thêm ảnh dây cũ nằm trong rãnh và mã phụ kiện còn đọc được.
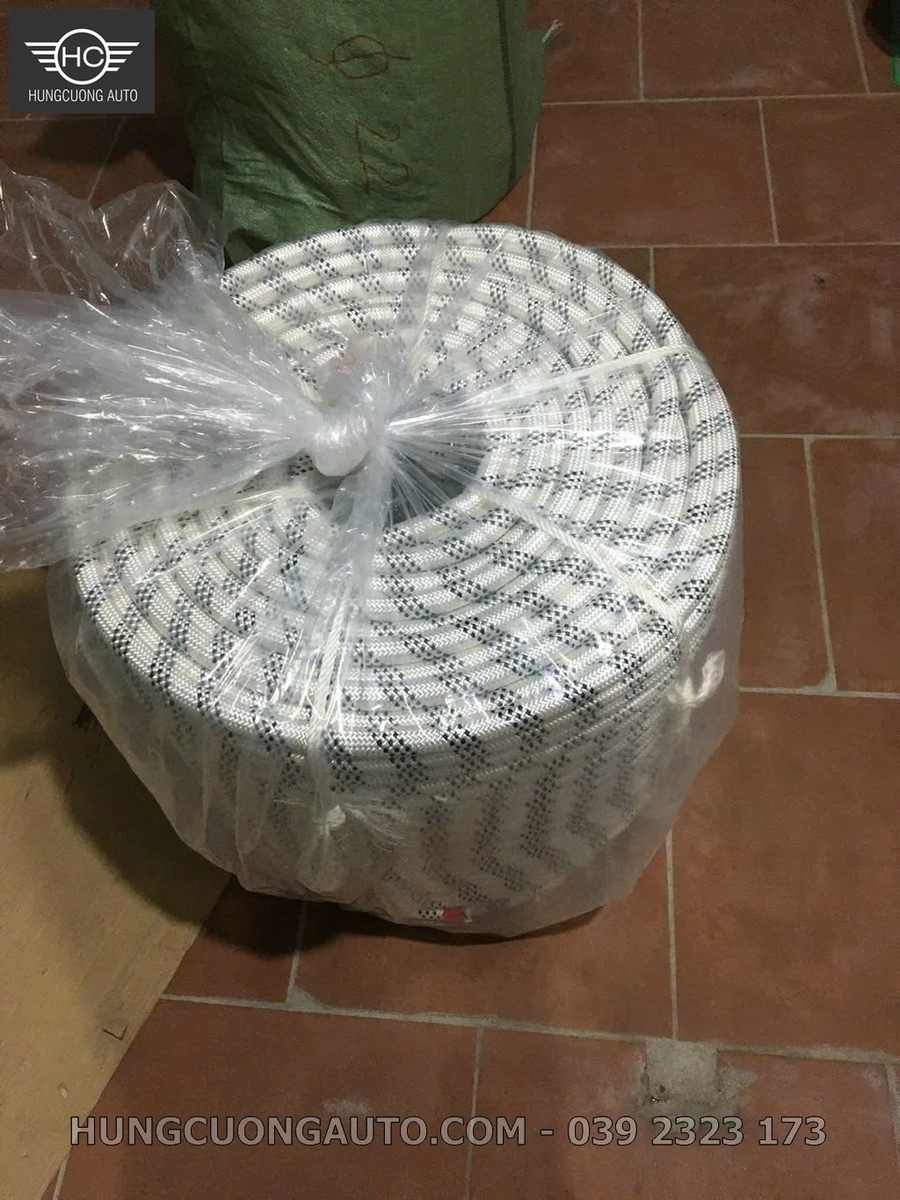
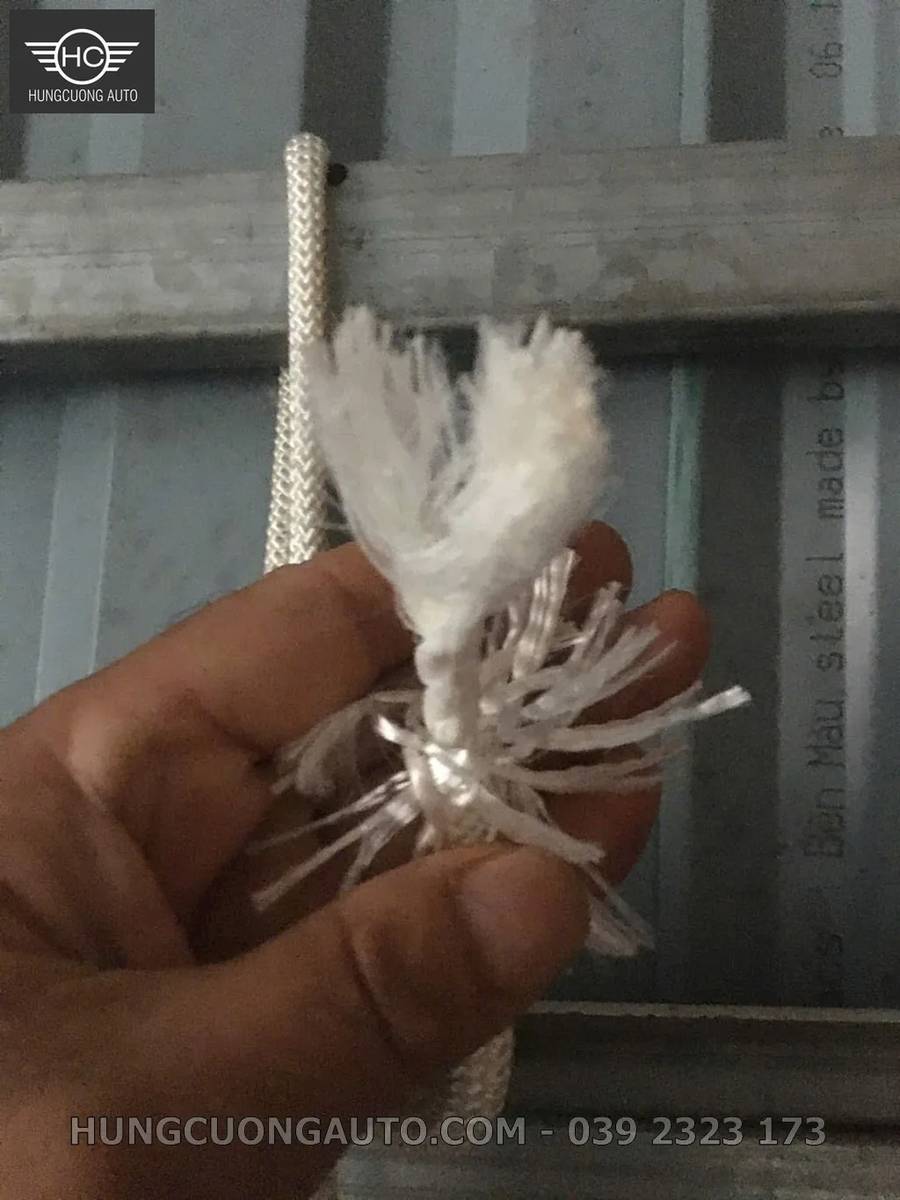
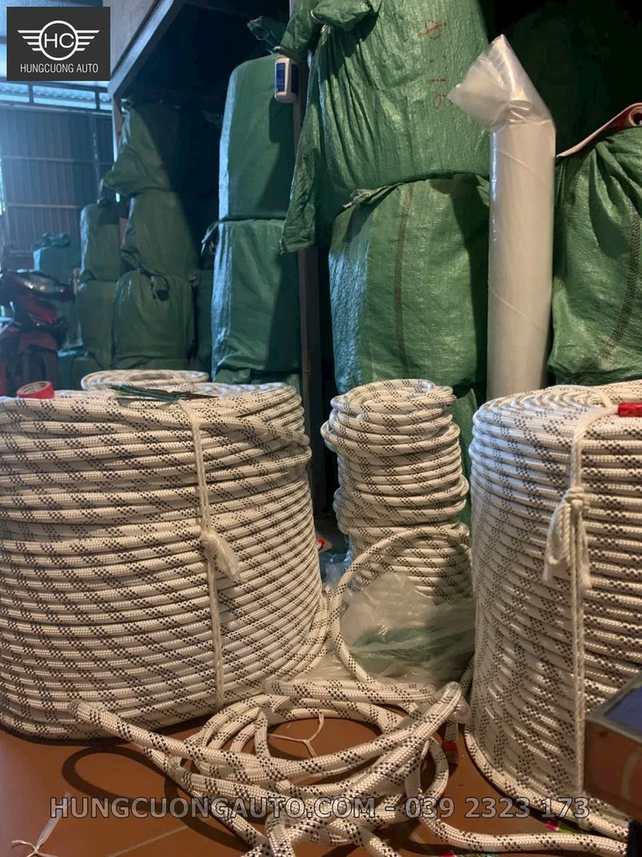
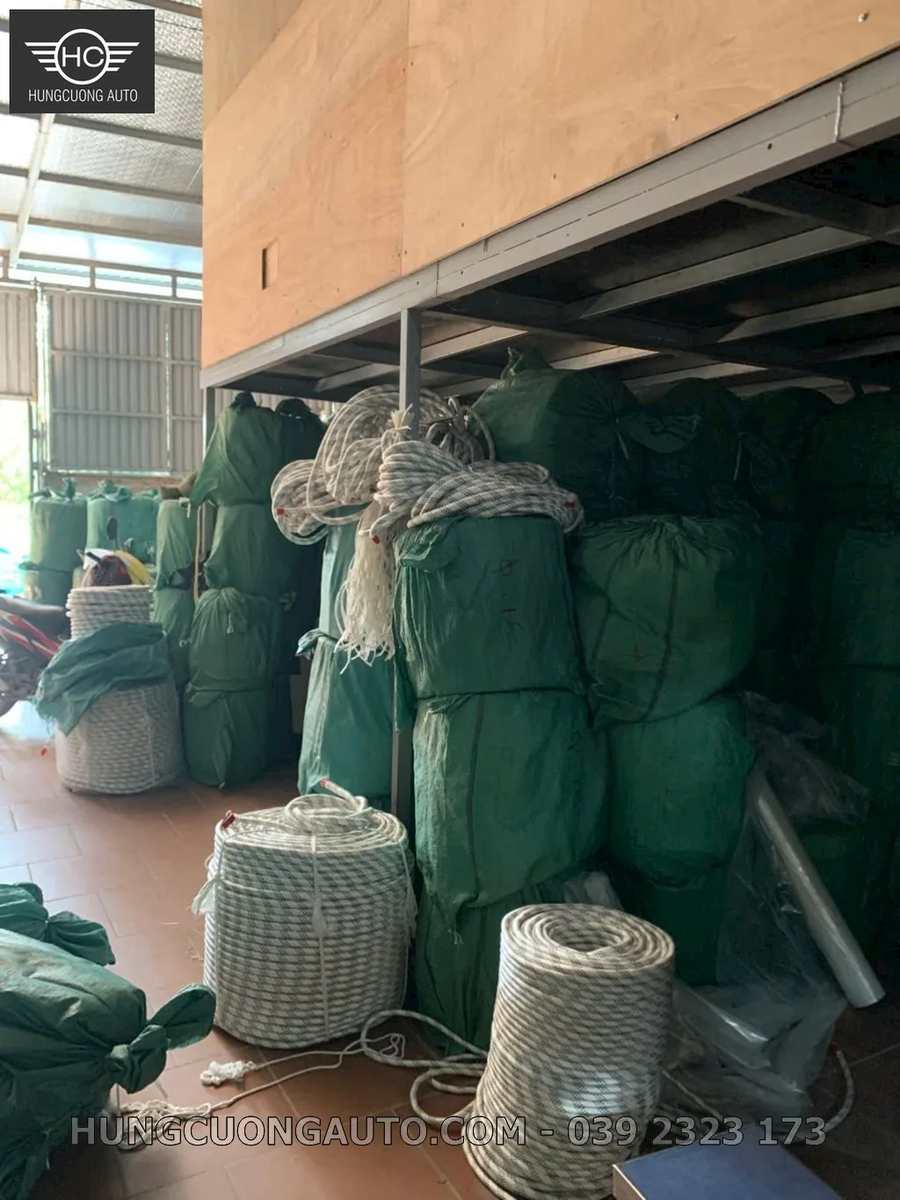
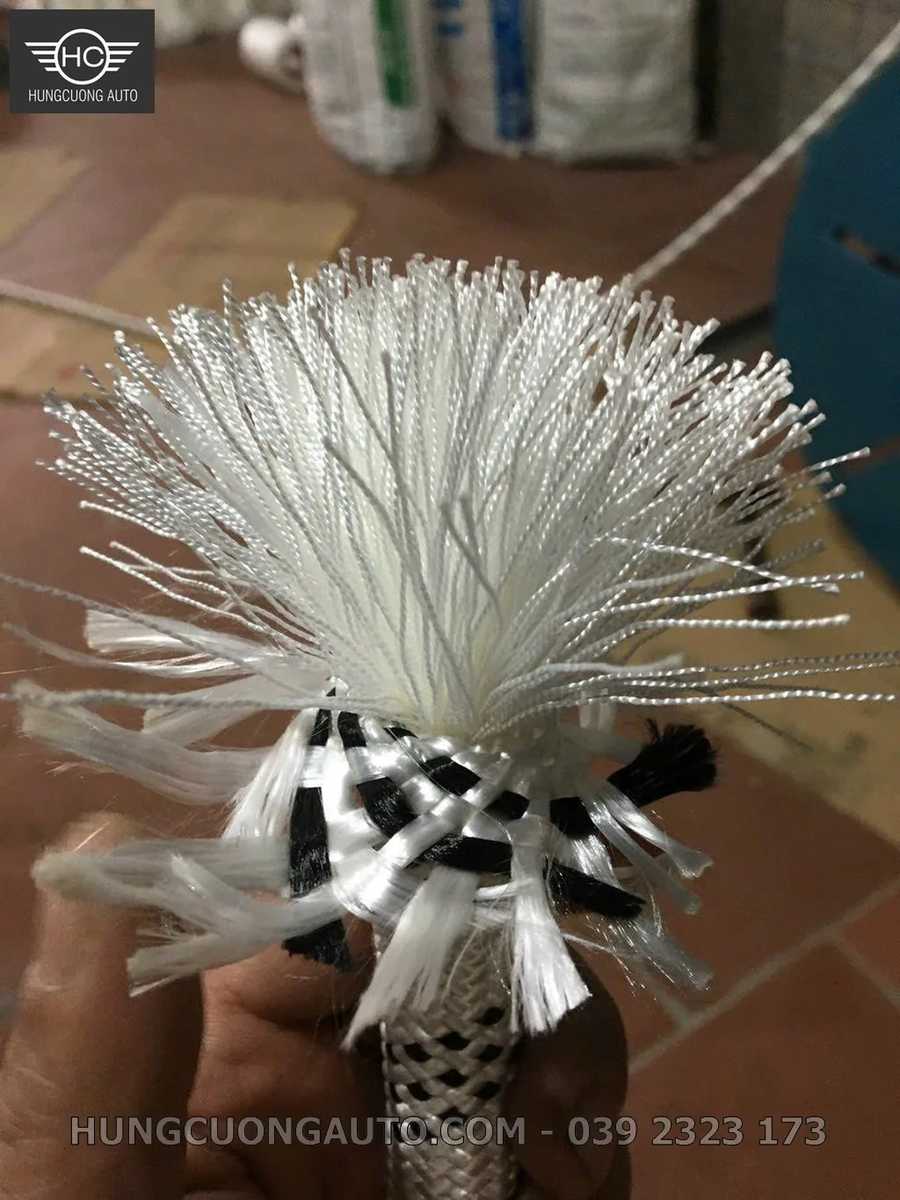
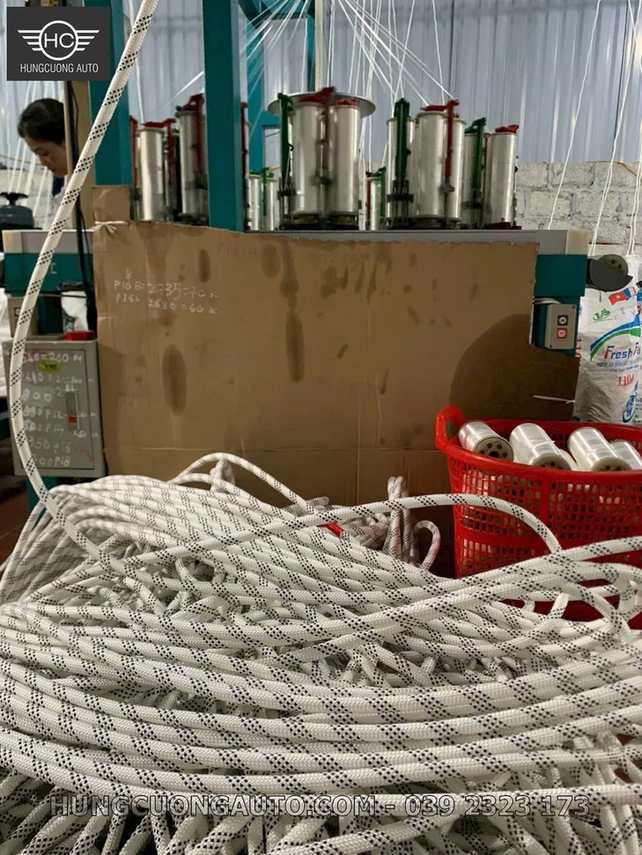
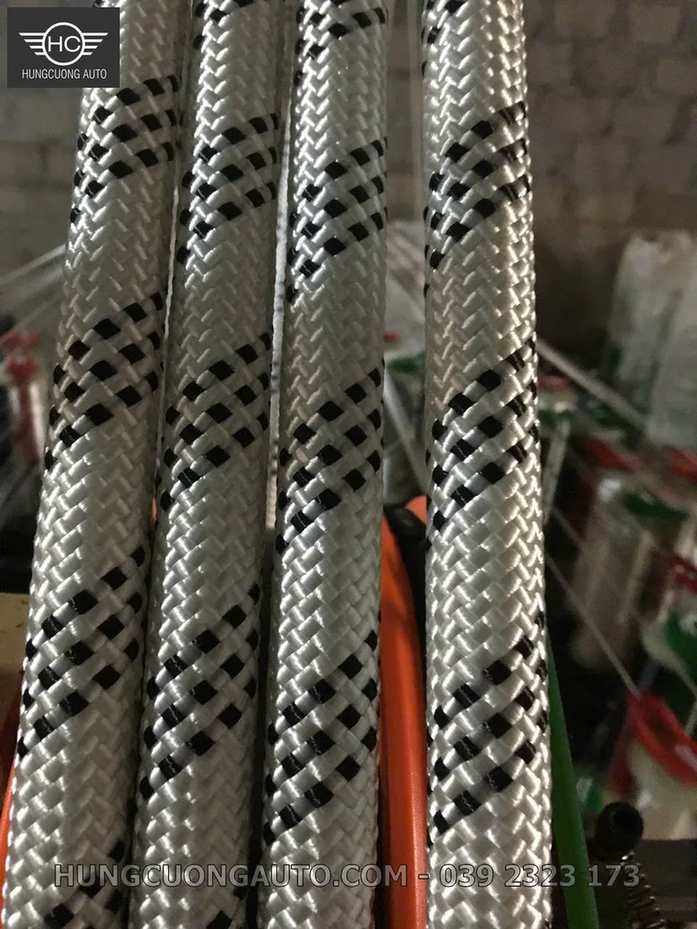
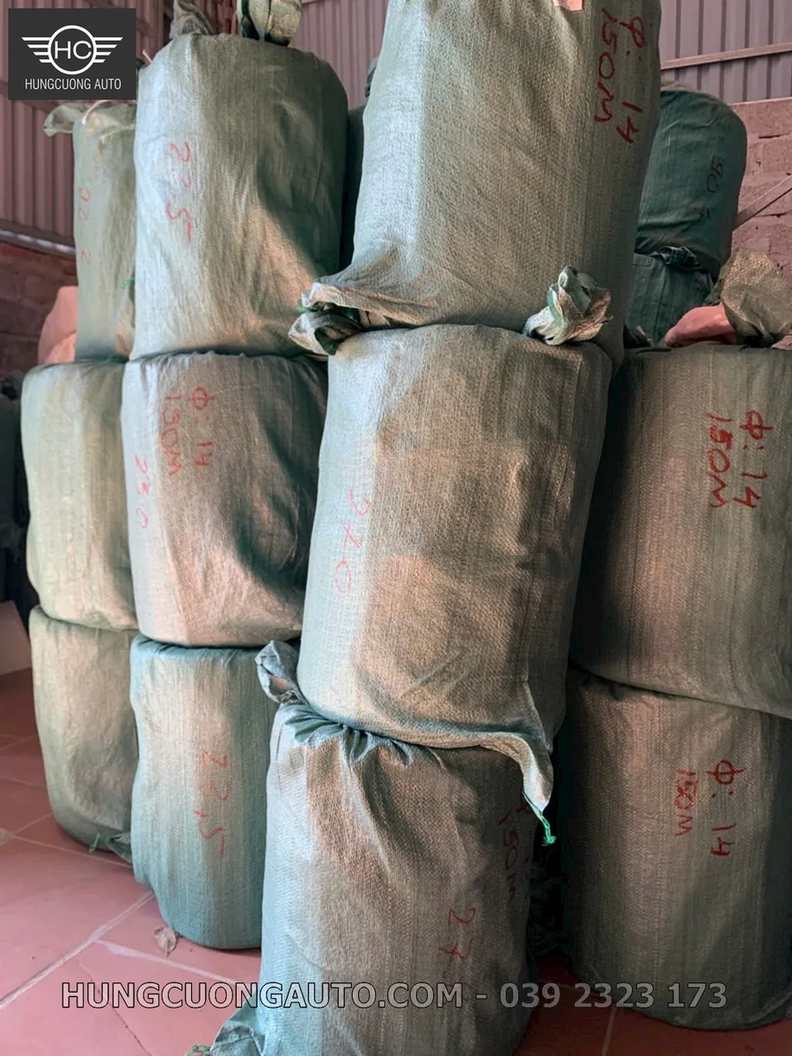
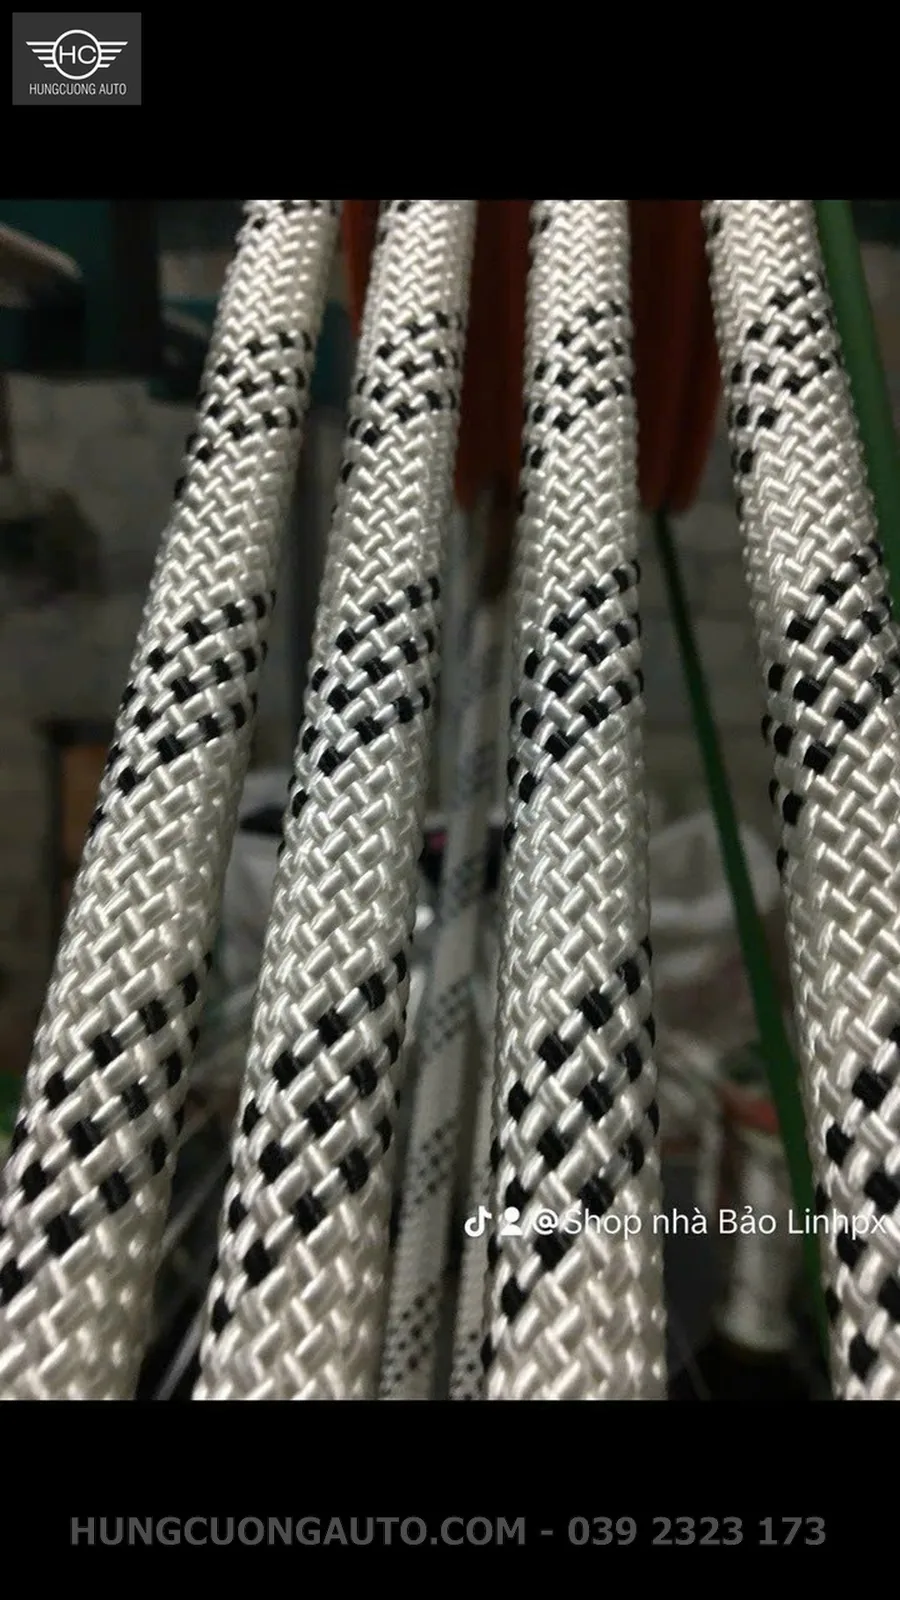
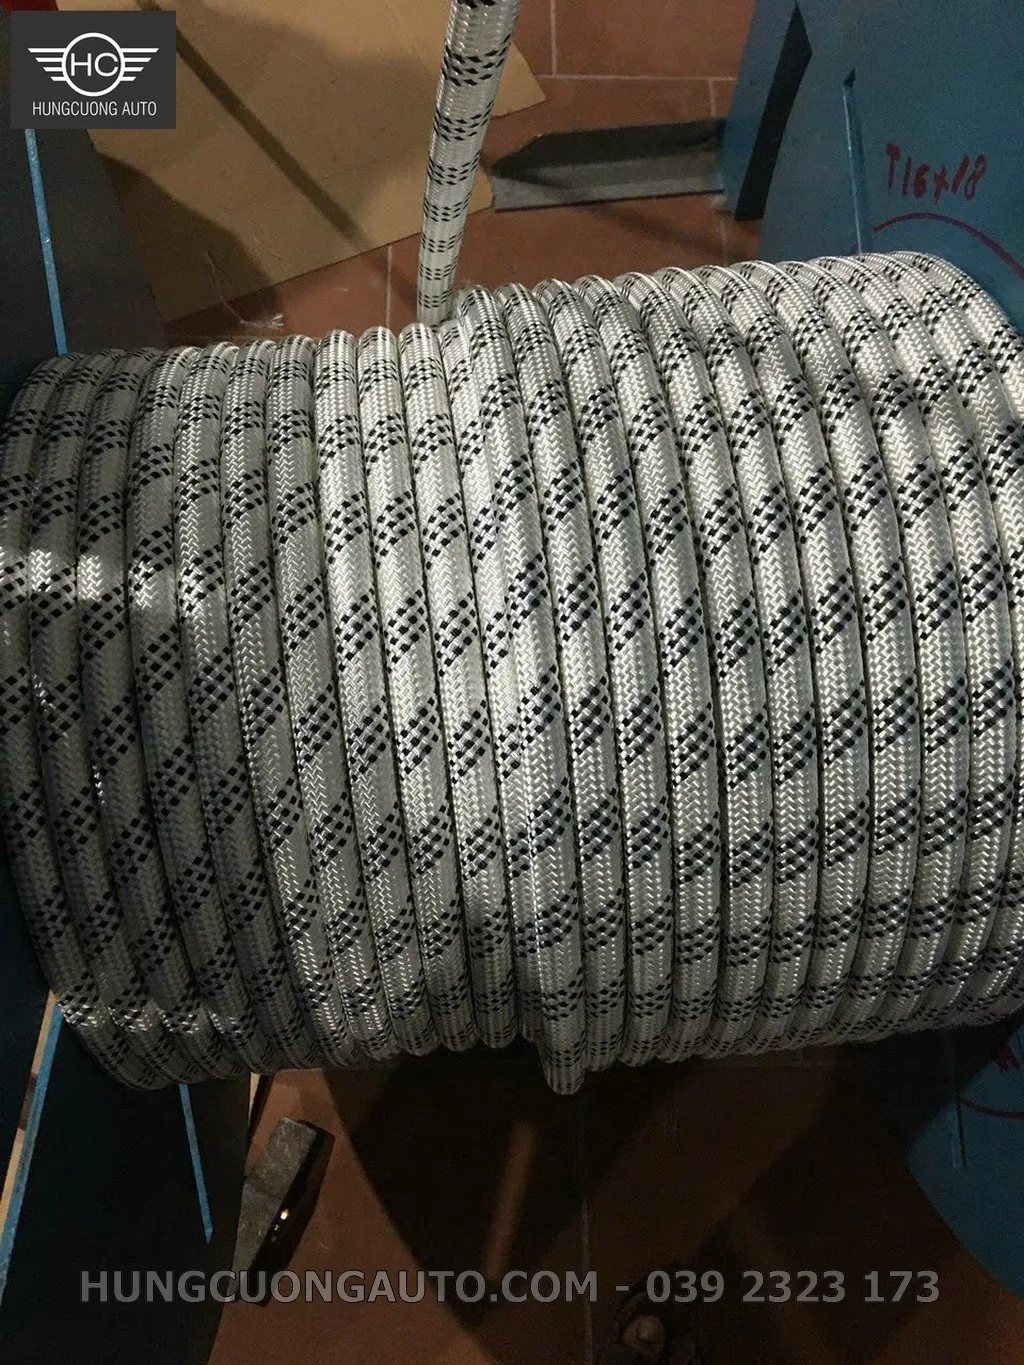
Quan sát độ đều của lớp bện, sợi đứt, nút nối, độ ẩm, méo cuộn và tình trạng lõi. Một cuộn đạt về đường kính nhưng chênh khối lượng đáng kể cần được xác minh; ngược lại, sai khác nhỏ có thể đến từ dung sai bện và độ ẩm. Đơn lớn nên duyệt mẫu hoặc ảnh đo của đúng lô trước khi giao.
Đọc tiếp tổng kho dây dù Phi 6–24, phụ kiện mái xếp và cách luồn dây kéo bạt xếp để đối chiếu dây, phụ kiện và đường lắp.
Không dùng một con số chung cho mọi loại dây và puly. Rãnh phải đủ để dây tựa ổn định trên đáy tròn, không kẹp hai thành và không lắc/bò mép; ưu tiên catalog của đúng nhà sản xuất hoặc thử đoạn dây đúng lô.
Puly nhỏ làm dây uốn gắt hơn ở mỗi chu kỳ, có thể gây xẹp, nóng, cứng hoặc đứt sợi tập trung tại vùng ôm. Dừng hệ nếu dây biến dạng rõ và kiểm tra bán kính theo hồ sơ của dây/puly.
Chọn theo tải công bố, môi trường, tốc độ, ổ bi, trục và bề mặt rãnh. Nhựa không mặc nhiên yếu và kim loại không mặc nhiên tốt hơn; cần đúng mã sản phẩm và tình trạng thực tế.
Chỉ khi đoạn dây mới nằm đúng rãnh, bán kính uốn đủ, không cọ giá đỡ và puly/trục đáp ứng tải thiết kế. Nếu chưa có hồ sơ, thử mẫu và để kỹ thuật xác nhận trước khi đổi Phi.
Liên hệ Hotline 039 2323 173 hoặc Zalo 039 2323 173. Kho thường xuyên có hàng; đơn lớn cần xác nhận số lượng và lịch giao.
Hotline: 039 2323 173Zalo: 039 2323 173Biên soạn: Content Hùng Cường Auto · Duyệt sản phẩm/giá: Bộ phận Kho & Kinh doanh · Hotline 039 2323 173.