Kiểm tra chất lượng cần kết hợp đo đường kính, cân khối lượng, quan sát bện/lõi và đối chiếu mét/kg của đúng lô. Một phép đo đơn lẻ không đủ kết luận.
Gửi Phi dây, tổng số mét, ảnh hệ kéo và địa chỉ nhận hàng để Hùng Cường Auto đối chiếu đúng sản phẩm và chốt chi phí giao.
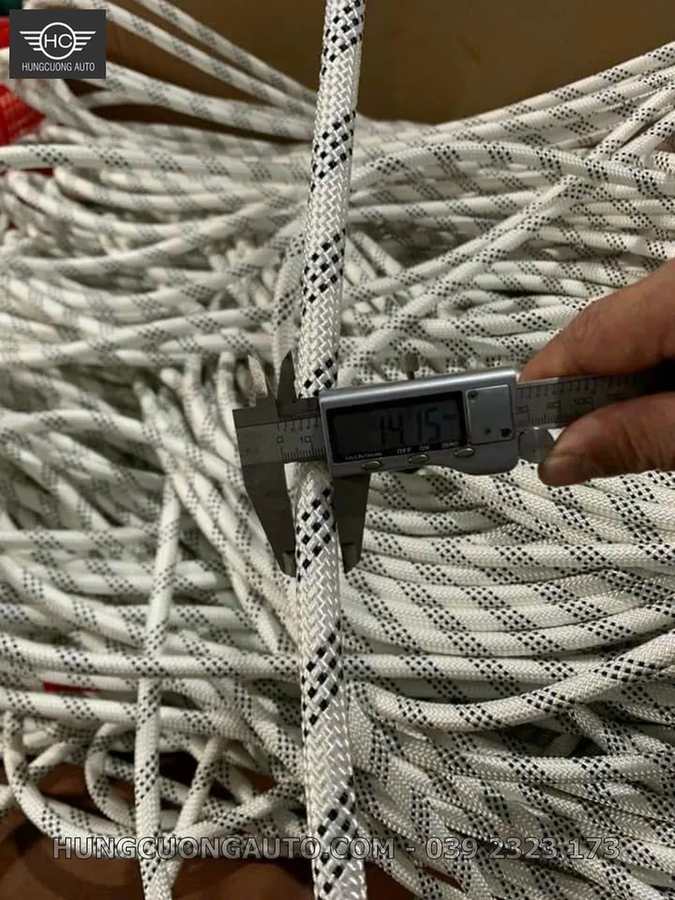
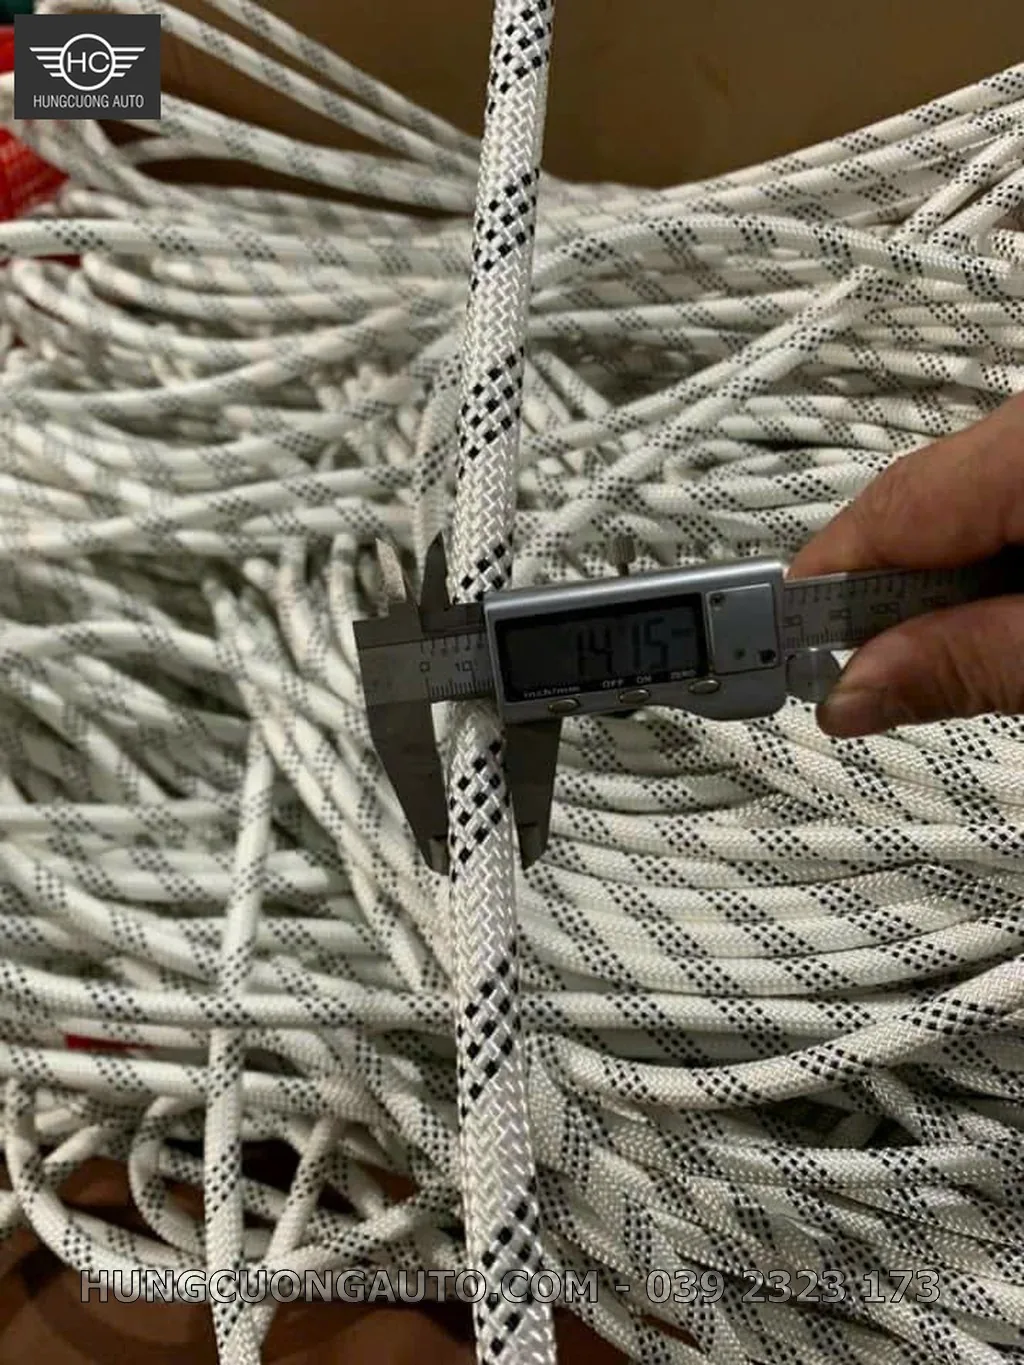
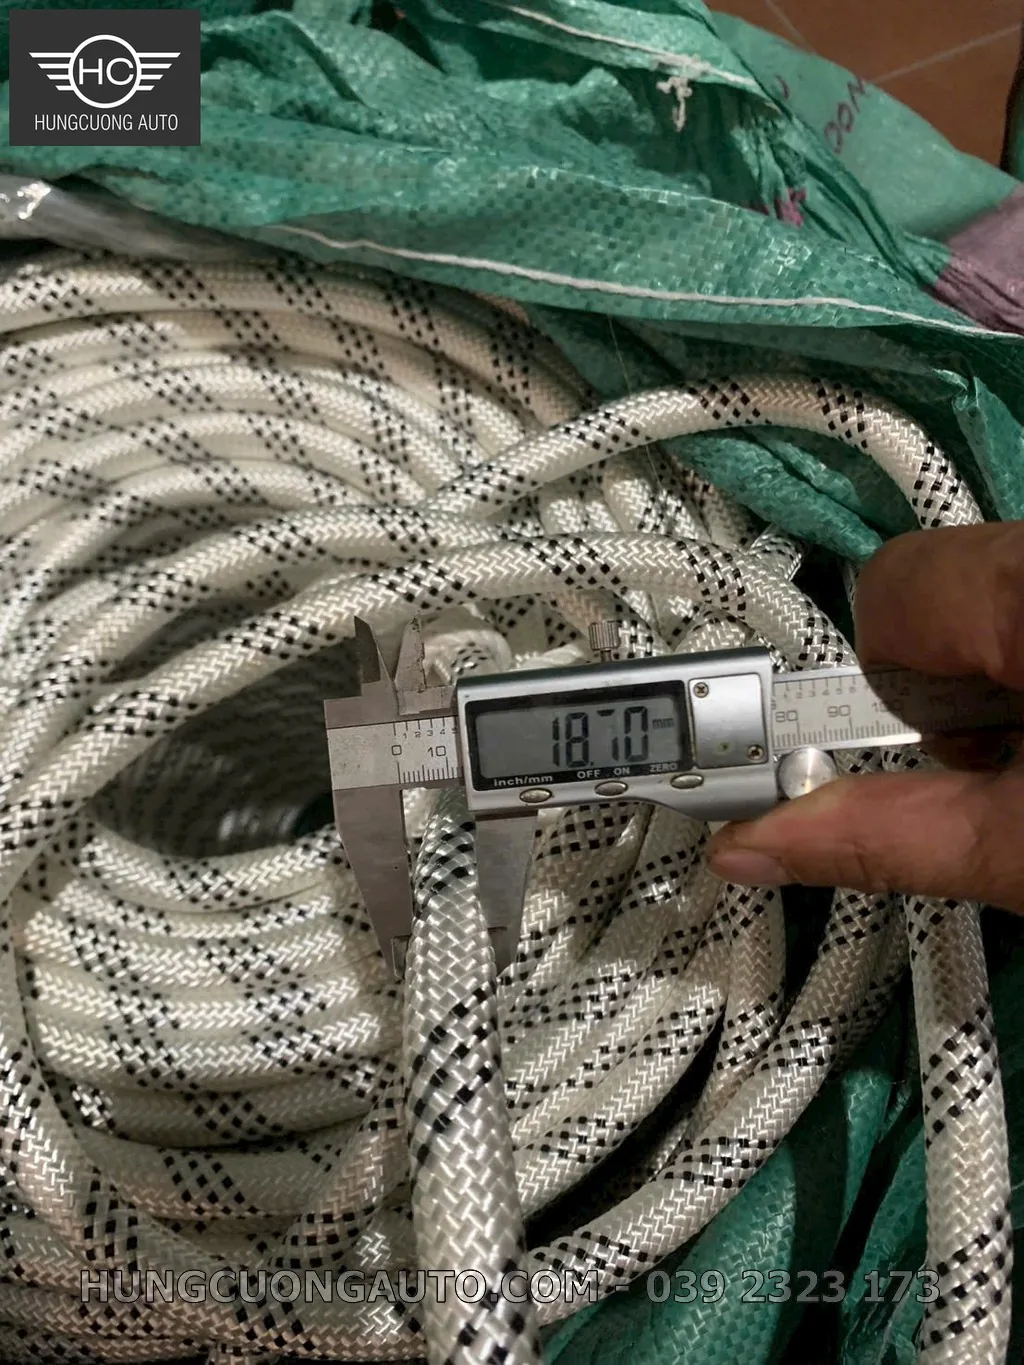
Hotline: 039 2323 173Zalo: 039 2323 173Đo đường kính bằng thước kẹp tại ít nhất ba vị trí trên đoạn không chịu lực, đặt lực kẹp vừa đủ để không làm bẹp dây. Cân một chiều dài mẫu đã biết hoặc đối chiếu cuộn nguyên để tính kg/m và mét/kg. Ghi thiết bị, đơn vị, điều kiện đo và sai số dự kiến để kết quả có thể kiểm tra lại.
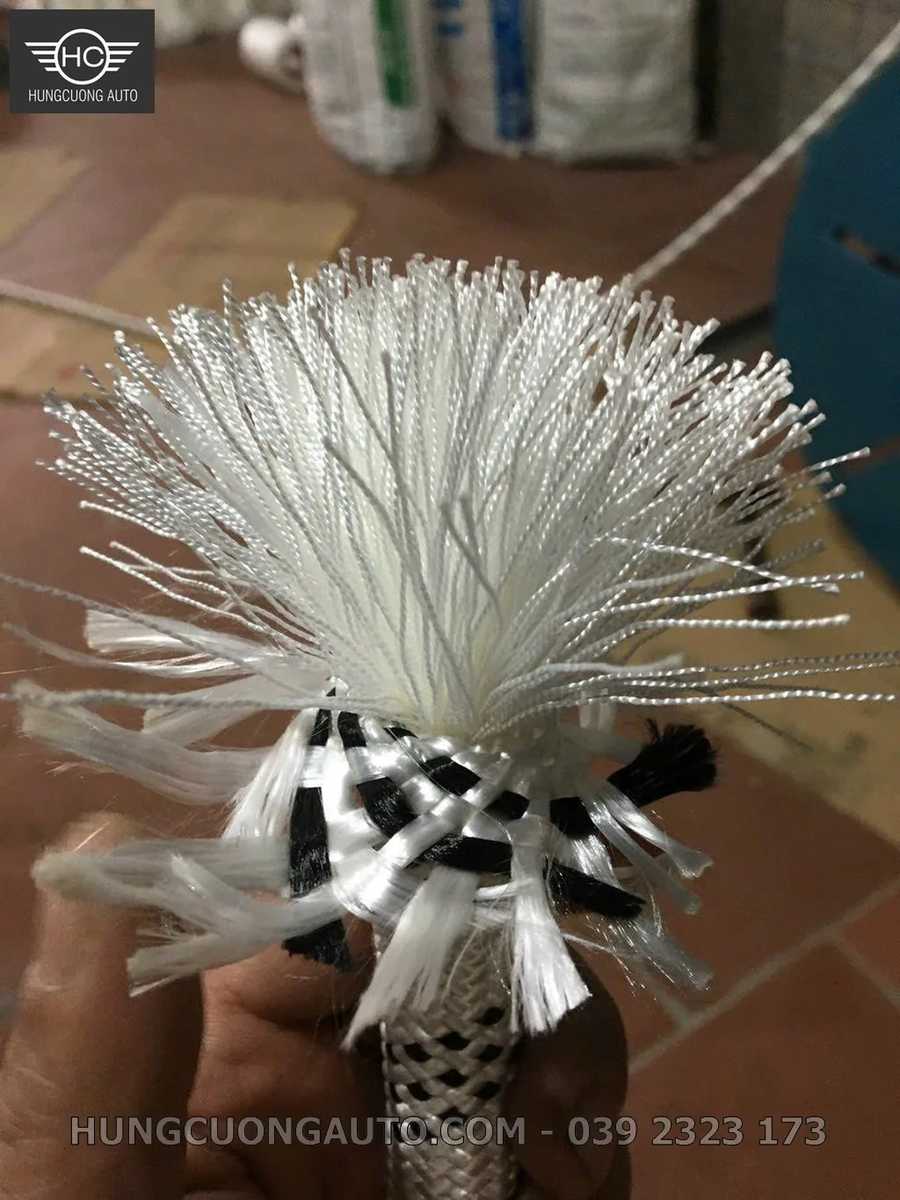
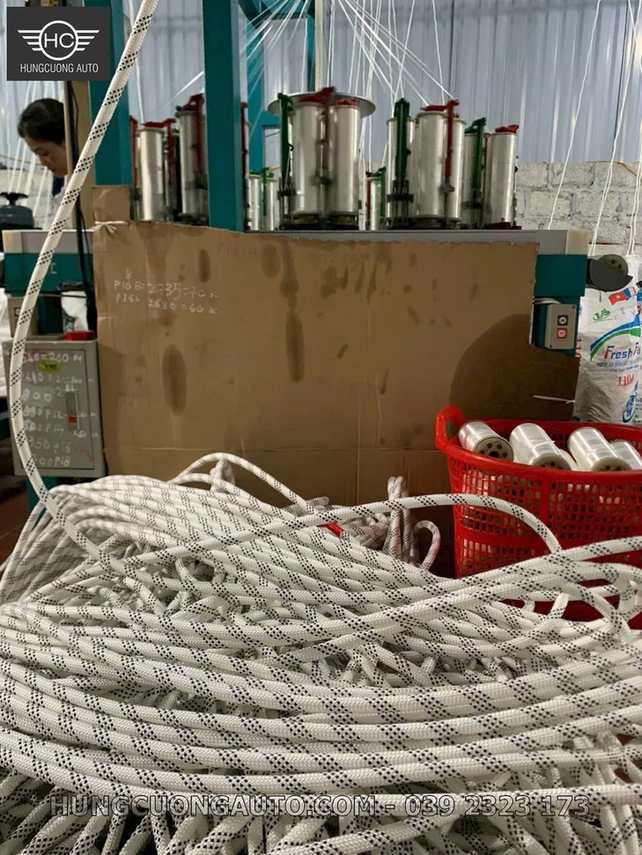
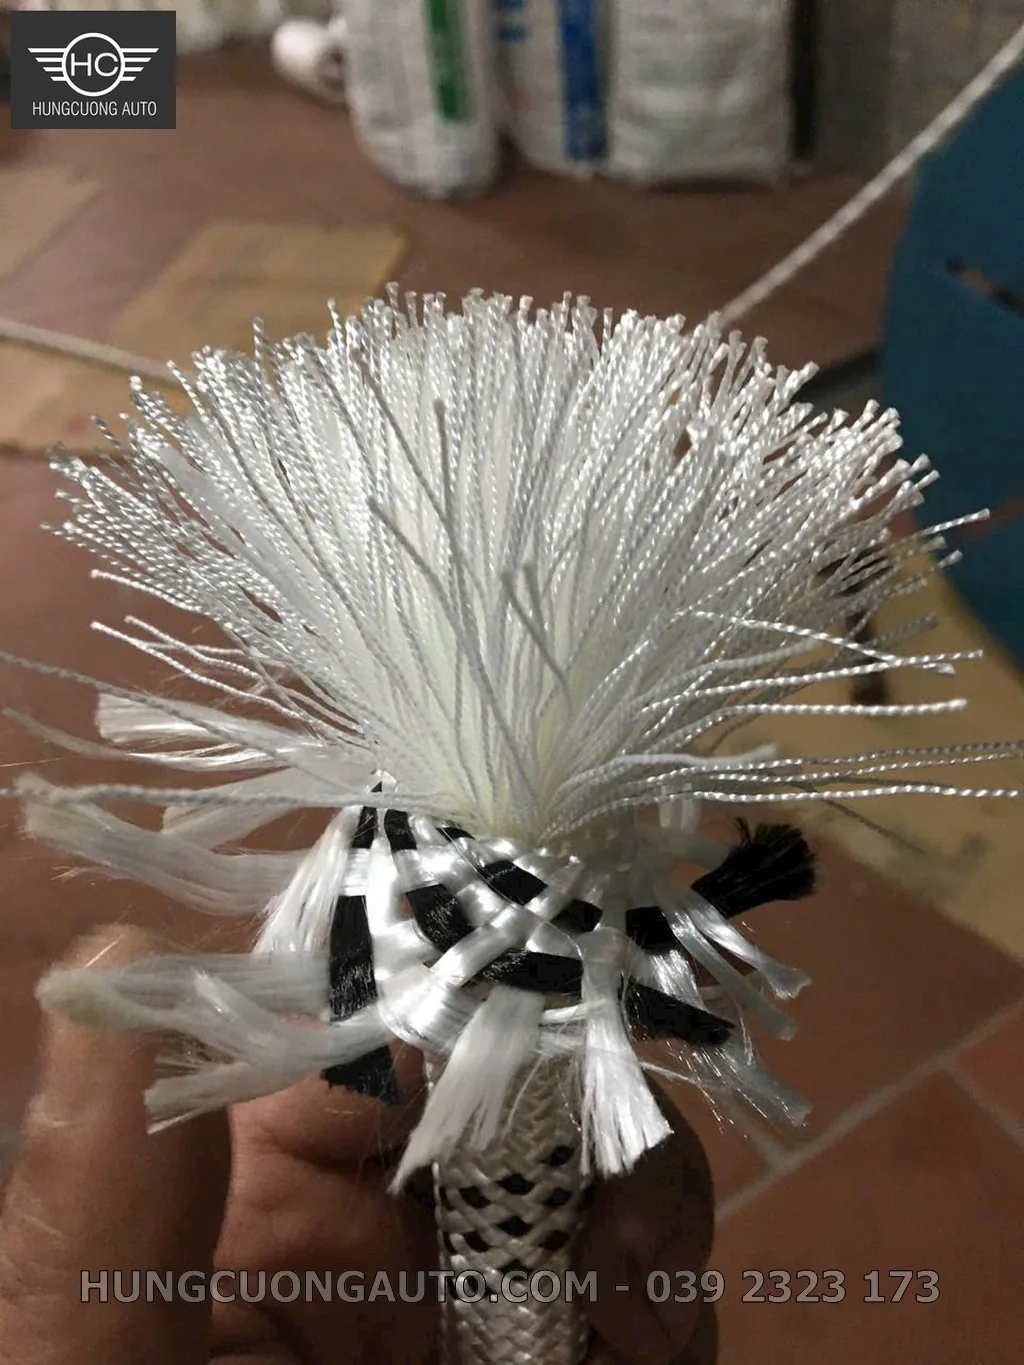
Quan sát độ đều của lớp bện, sợi đứt, nút nối, độ ẩm, méo cuộn và tình trạng lõi. Một cuộn đạt về đường kính nhưng chênh khối lượng đáng kể cần được xác minh; ngược lại, sai khác nhỏ có thể đến từ dung sai bện và độ ẩm. Đơn lớn nên duyệt mẫu hoặc ảnh đo của đúng lô trước khi giao.
Vệ sinh hai mỏ đo, đóng thước để kiểm tra điểm 0 và ghi độ phân giải của thiết bị. Đặt mỏ vuông góc với trục dây, chỉ khép đến khi tiếp xúc nhẹ với đỉnh lớp bện. Chụp ảnh cho thấy toàn bộ mỏ kẹp và màn hình; số đo không có ảnh cách đặt thước khó dùng để đối chứng.
Dùng cân có mức chia phù hợp khối lượng mẫu, thước dây đã kiểm tra và khay/túi bì đã biết trọng lượng. Biểu mẫu tối thiểu gồm ngày giờ, mã lô, Phi khai báo, vật liệu, chiều dài mẫu, khối lượng bì–tổng–tịnh, từng số đo đường kính, người đo và ảnh. Ghi đơn vị ngay cạnh số để tránh nhầm g–kg hoặc cm–m.
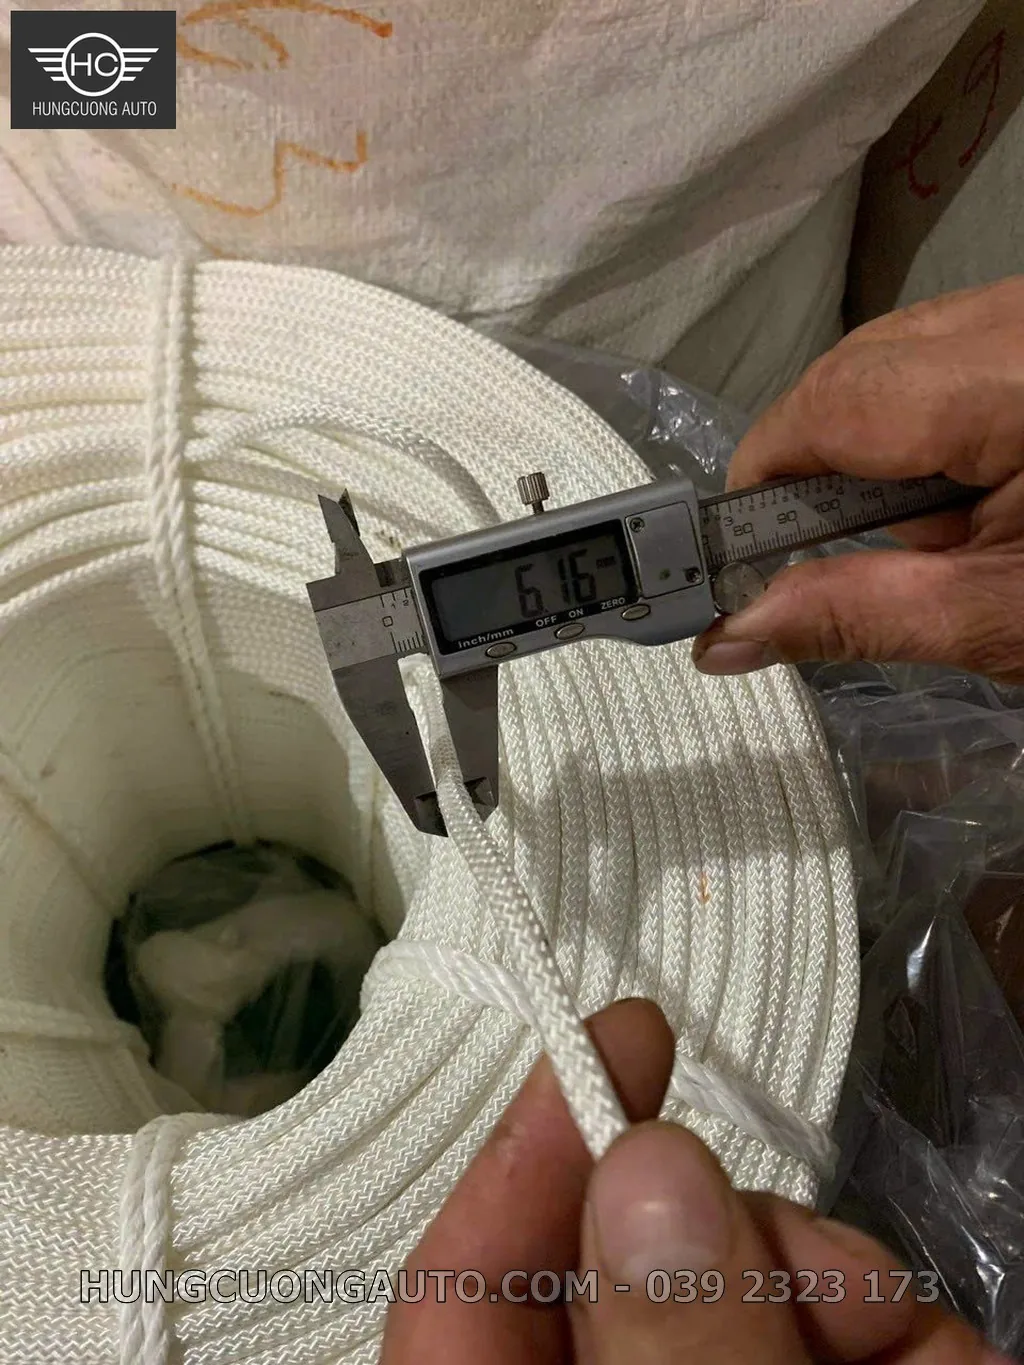
Dây bện có thể không tròn tuyệt đối, đặc biệt sau lưu kho hoặc chịu lực. Vì vậy cần đo nhiều vị trí và hai phương vuông góc tại mỗi vị trí, sau đó báo cả dải số đo hoặc giá trị trung bình cùng phương pháp. Không chọn một số đẹp nhất để đại diện cho toàn cuộn.
Chọn ít nhất ba vị trí cách nhau trên đoạn thẳng, tránh đầu bị ép, nút nối, chỗ tưa hoặc đoạn vừa quấn quá chặt. Ở mỗi vị trí, đo một lần, xoay dây khoảng 90° rồi đo lại. Nếu các số chênh nhiều, tăng số điểm và ghi hình dạng méo thay vì chỉ tính trung bình.
Dừng tay ngay khi hai mỏ vừa chạm các đỉnh bện; không dùng núm lực để ép đến khi số ổn định nếu dây tiếp tục xẹp. Thực hiện cùng một thao tác cho mọi mẫu. Nếu cần kết quả theo tiêu chuẩn thử, phải dùng phương pháp và thiết bị được tiêu chuẩn/nhà sản xuất quy định thay vì phép đo hiện trường này.
Công thức kiểm tra là kg/m = khối lượng tịnh ÷ chiều dài mẫu; mét/kg = chiều dài mẫu ÷ khối lượng tịnh. Trừ bì bao, lõi cuộn và dây buộc trước khi tính. Số mét/kg trong bảng là tham khảo từ nhà cung cấp, có thể sai khác theo độ ẩm, dung sai bện và lô.
Mẫu càng dài thì tỷ lệ sai số do cân và đo chiều dài càng nhỏ, nhưng chỉ cắt mẫu khi được phép. Với cuộn nguyên, cân cả kiện rồi trừ chính xác bao bì/lõi; nếu không biết bì, không công bố kết quả như khối lượng dây tịnh. Đo lặp ít nhất một mẫu khác trong cùng lô để phát hiện sai lệch cục bộ.
So sánh với đúng Phi và đúng vật liệu: Phi 6 khoảng 0,030 kg/m; Phi 8 khoảng 0,050 kg/m; Phi 10 khoảng 0,100 kg/m; Phi 12–24 đối chiếu theo số mét/kg của từng cỡ. Nếu lệch, kiểm tra lại bì, chiều dài, độ ẩm, điểm 0 và mã lô trước khi kết luận. Kg/m không phải chỉ số tải.
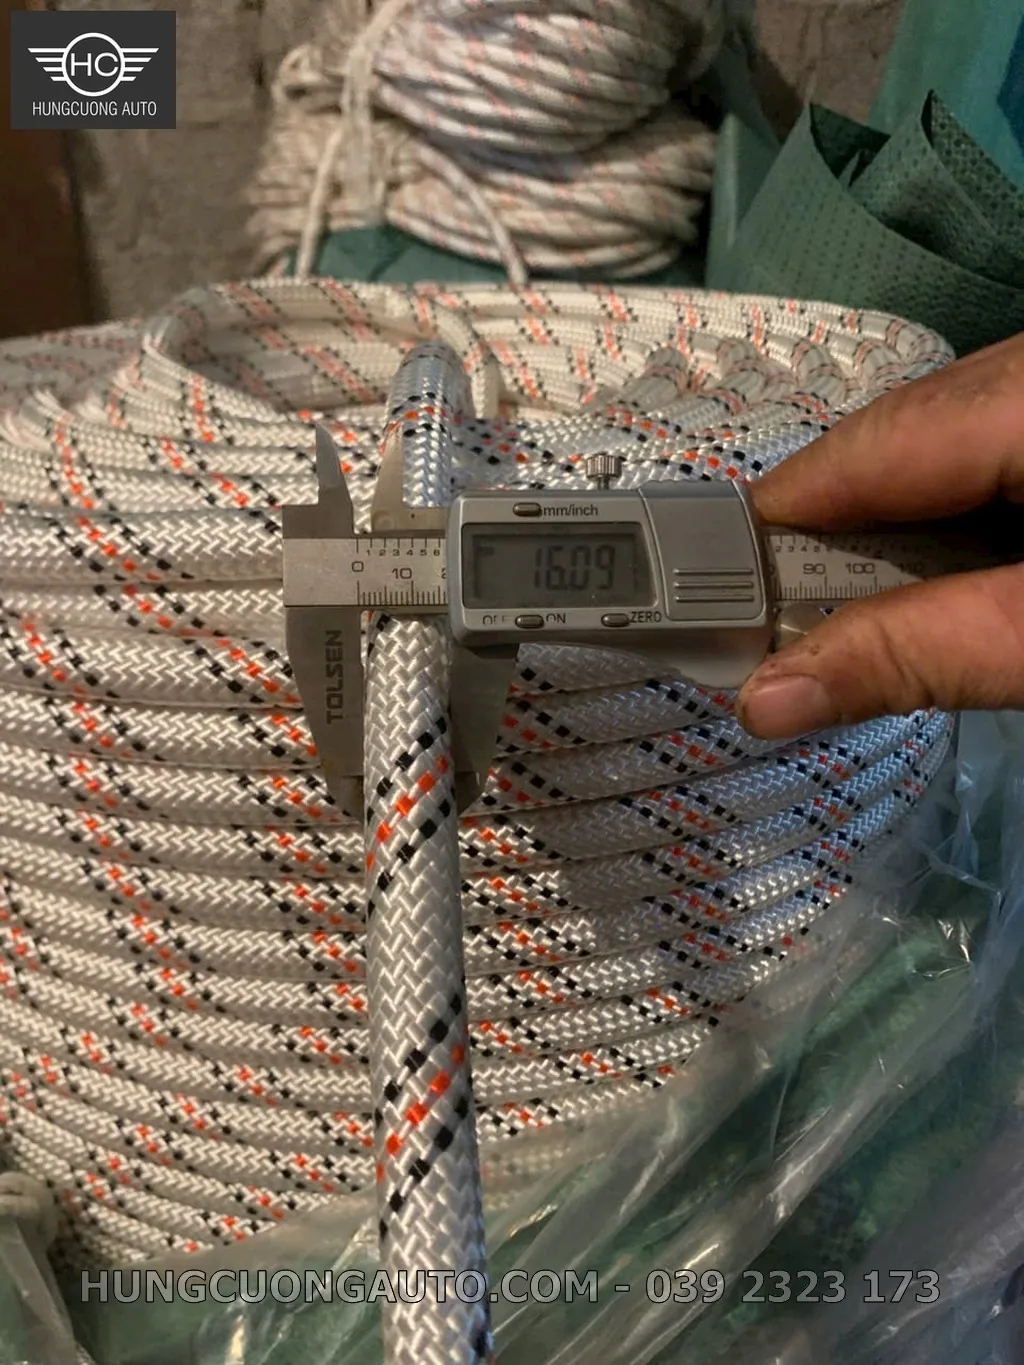
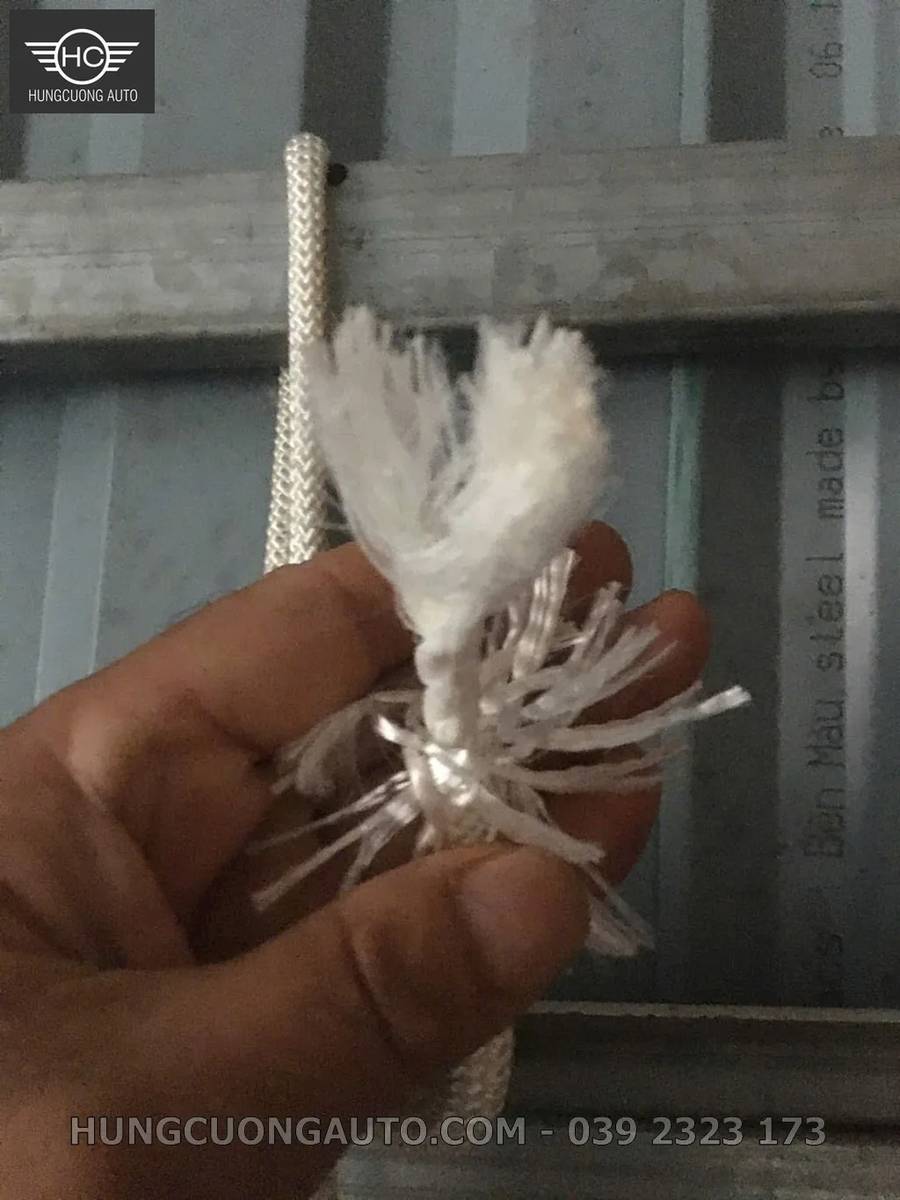
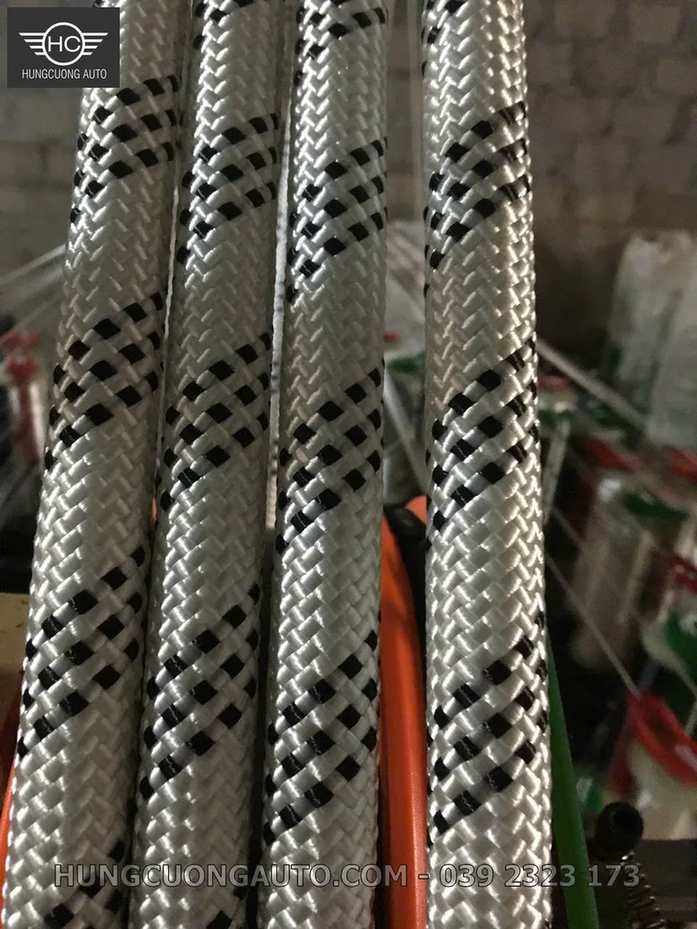
Trải một đoạn sạch dưới ánh sáng đều và xoay quan sát toàn chu vi. Lớp bện cần tương đối đồng đều, không có đoạn xẹp/phồng bất thường, nhiều sợi đứt tập trung, vết cháy bóng, dầu, mốc hoặc lõi lộ. Ghi vị trí theo mét tính từ đầu cuộn để có thể tìm lại.
Triệu chứng cần được gắn với vị trí. Tưa tập trung tại một đoạn thường liên quan điểm cọ hoặc rãnh sắc; mòn đều toàn vòng có thể do tuổi sử dụng và môi trường; chùng nhanh có thể do nút nối, dây giãn hoặc puly không giữ. Đánh dấu vị trí và quay hệ chậm để xem lỗi di chuyển theo dây hay cố định tại khung.
Nhóm Phi 6–10 trong bảng hiện tại là dù bông; nhóm Phi 12–24 là polyester cường lực. Dù bông thường mềm và quen dùng ở nhiều hệ kéo bạt, trong khi polyester có độ ổn định môi trường tốt hơn cho nhóm cỡ lớn. Tuy vậy, tên vật liệu chưa nói hết độ bền vì cấu trúc lõi, mật độ bện và hoàn thiện bề mặt cũng rất quan trọng.
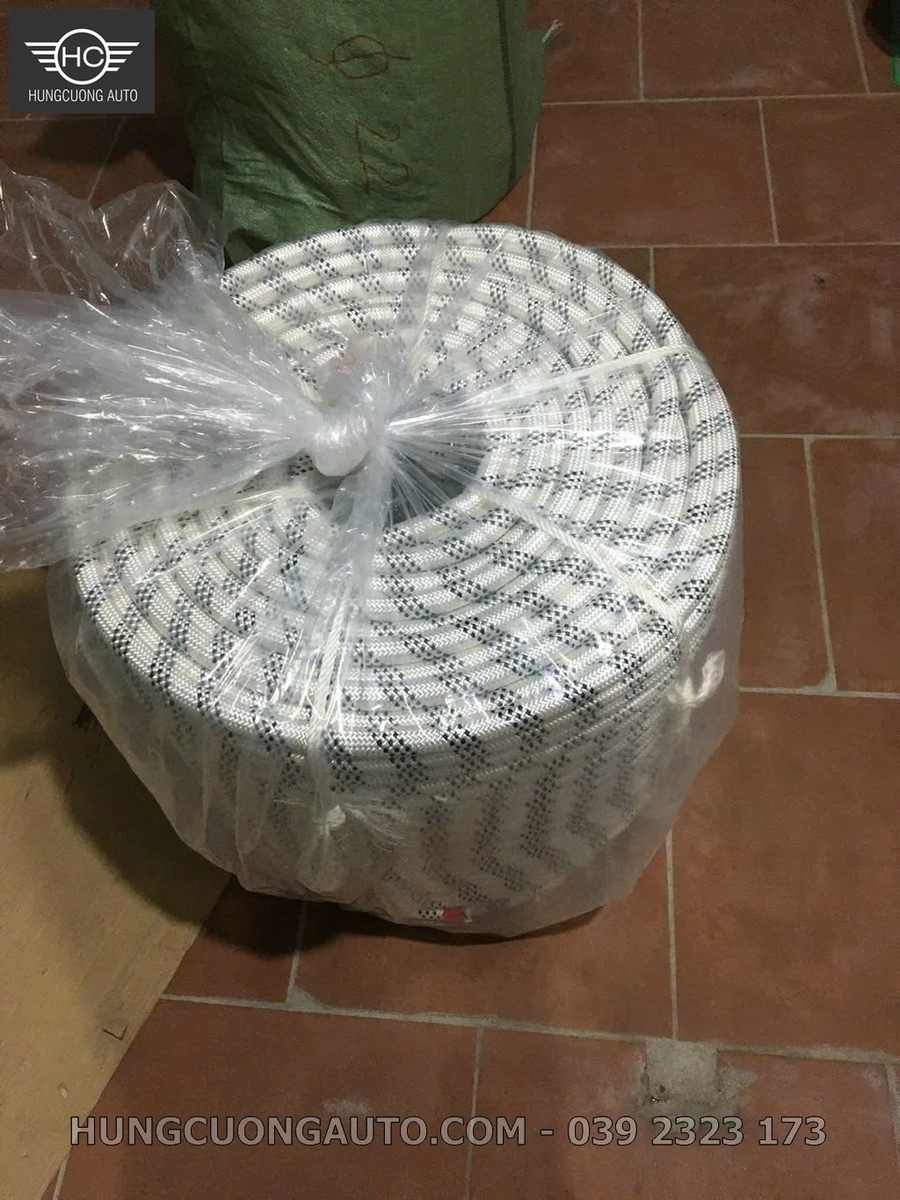
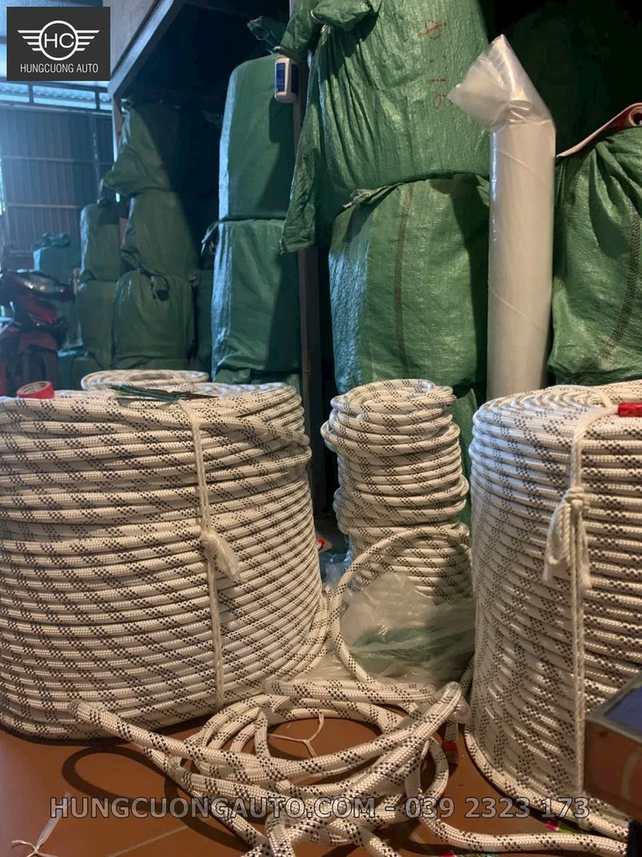
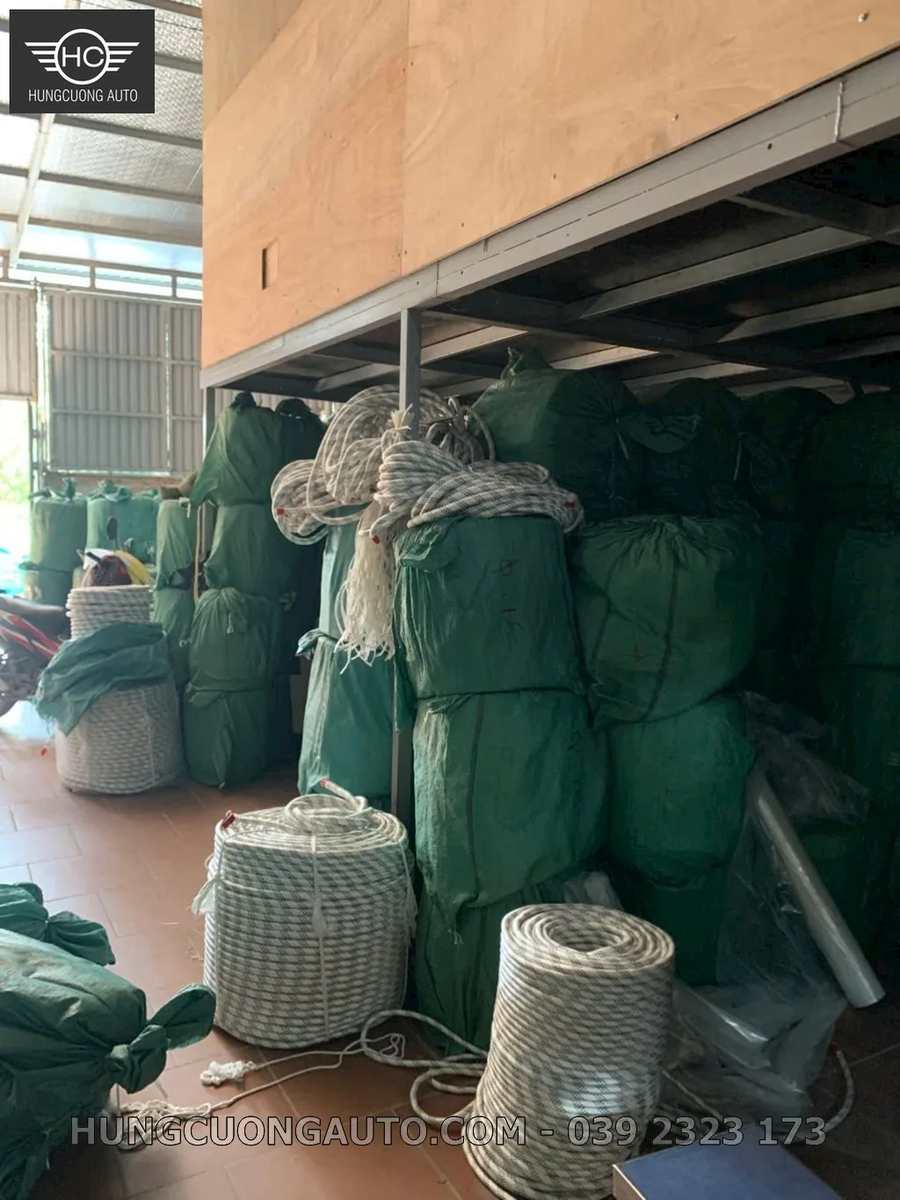
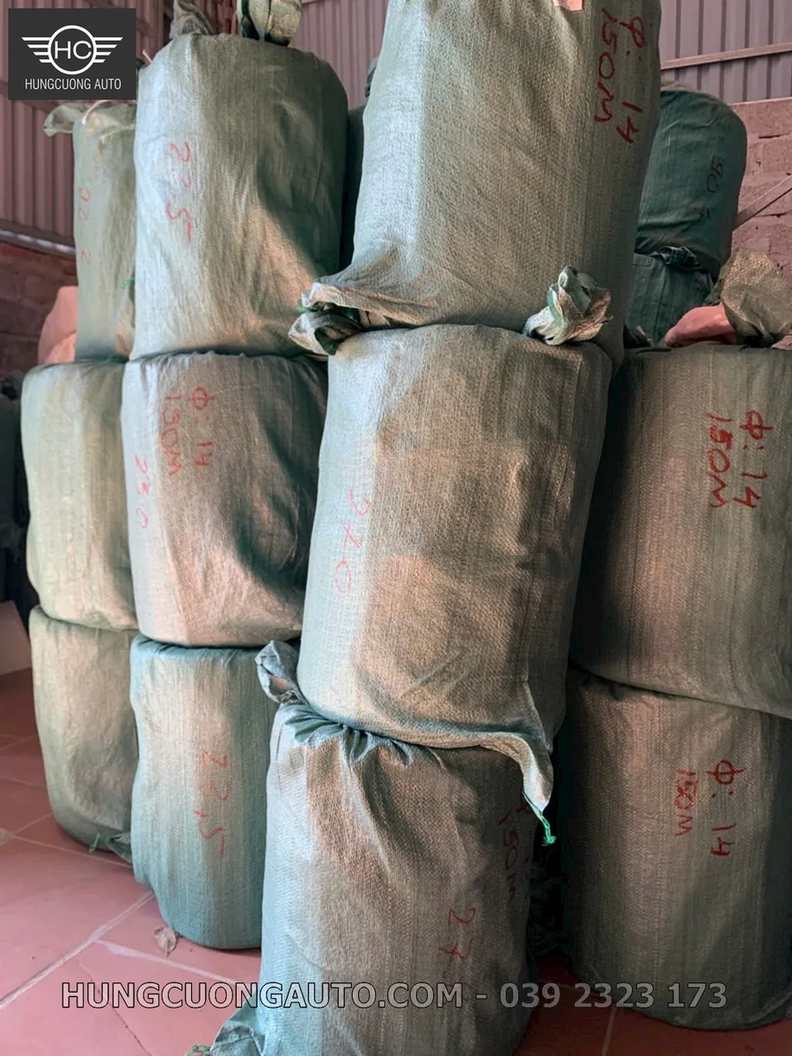
Đối chiếu phiếu giao với số cuộn, Phi, vật liệu, khối lượng hoặc số mét, cách chia đoạn và mã lô. Kiểm tra cuộn có bị méo, ẩm, bẩn, đứt đai hoặc lộ đầu dây không. Không tháo toàn bộ kiện trước khi chụp nhãn và hiện trạng nhận hàng.
Nhãn nên có Phi, vật liệu, số mét hoặc khối lượng tịnh, số đoạn, mã lô và ngày đóng. Cân kiểm tra ngẫu nhiên một số cuộn; nếu giao theo mét, đối chiếu phiếu cắt hoặc đo mẫu theo quy trình thống nhất. Một người khác nên rà lại số liệu trước khi ký nhận đơn lớn.
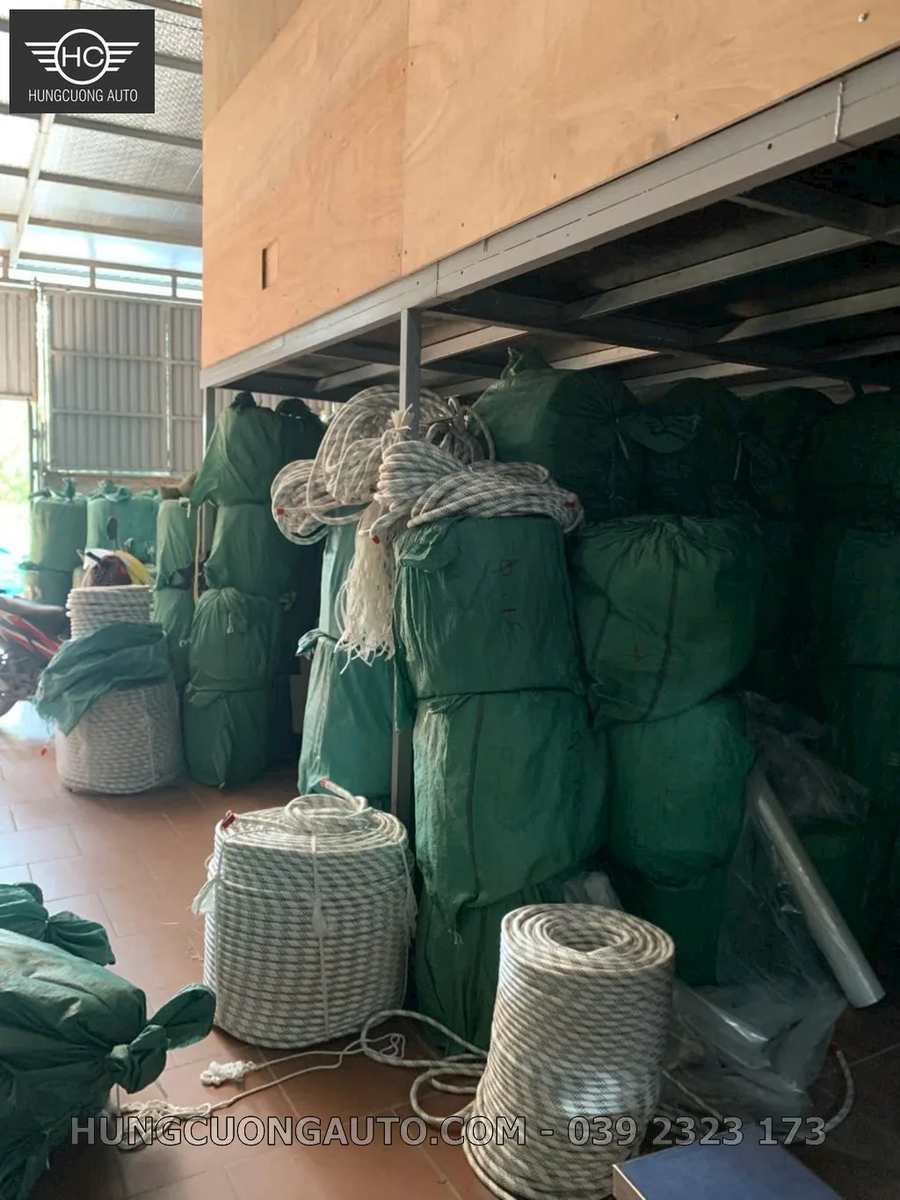
Mỗi kiện nên ghi Phi, vật liệu, số mét hoặc khối lượng, số đoạn, mã lô và người nhận. Cuộn cần được buộc giữ đầu dây, bọc tránh bẩn/ẩm và chia khối lượng phù hợp khả năng bốc xếp. Với đơn nhiều Phi, tách nhãn rõ để công trường không dùng nhầm.
Trước khi ký nhận: chụp kiện còn nguyên; đếm số kiện/cuộn; đối chiếu Phi–vật liệu–mã lô; kiểm tra ẩm/bẩn/hư hỏng; cân mẫu theo kế hoạch; đo Phi; kiểm tra bện/lõi; ghi sai lệch ngay trên biên bản. Với đơn nhiều Phi, tách riêng từng nhóm để tránh dùng nhầm.
Giá tại xưởng chưa gồm vận chuyển và bên mua chịu phí ship. Trước khi gửi chành, chốt tên chành, bến nhận, người nhận, số điện thoại, số kiện và cách thanh toán cước. Khi nhận, chụp kiện còn nguyên, đếm số lượng rồi mới mở và đối chiếu nhãn.
Ảnh hữu ích phải cho thấy được bối cảnh: toàn cuộn, nhãn, điểm đo, thước kẹp và bề mặt bện. Ảnh cận không có thước hoặc mã lô chỉ giúp minh họa, không đủ xác định Phi. Video nên quay chậm toàn tuyến và dừng tại puly, điểm nối, ray để dễ chẩn đoán.
Tạm dừng cắt/lắp phần hàng nghi ngờ. Kiểm tra lại điểm 0 của thước, cân, bì, chiều dài mẫu và đơn vị; sau đó đo lặp trên mẫu khác cùng lô. Lưu ảnh gốc, bảng số liệu và nhãn kiện. Chỉ kết luận sau khi loại trừ sai số phương pháp.
Tách các cuộn cùng mã lô hoặc cùng kiện, dán trạng thái “chờ xác minh” và không trộn với hàng đạt. Ghi số cuộn đã kiểm tra, số vị trí/mẫu, dải kết quả và hiện tượng bề mặt. Nếu chỉ một cuộn lệch, vẫn kiểm tra thêm mẫu trong lô để biết lỗi cục bộ hay hệ thống.
Gửi mã đơn/lô, ảnh nhãn, ảnh cách đo, bảng kết quả, khối lượng bì–tịnh và mô tả hiện trạng. Không sử dụng phần hàng nghi ngờ cho đến khi hai bên thống nhất tiêu chí, đo lại hoặc phương án xử lý. Nếu tải trọng là tiêu chí, yêu cầu hồ sơ thử của đúng sản phẩm thay vì suy từ Phi hay kg/m.
Đọc tiếp dây dù Phi 6, dây polyester Phi 12, dây polyester Phi 24 và quy cách cuộn dây dù để đối chiếu kích thước và đóng kiện.
Đo ít nhất ba vị trí trên đoạn thẳng, tránh đầu bị ép, nút nối và chỗ tưa. Tại mỗi vị trí đo hai phương vuông góc, đặt mỏ thước vuông góc và chỉ tiếp xúc nhẹ để không làm bẹp dây.
Mẫu quá ngắn làm sai số cân và đo chiều dài chiếm tỷ lệ lớn. Dùng mẫu dài hơn khi có thể, cân tịnh sau khi trừ bì, ghi độ phân giải thiết bị và đo lặp mẫu khác trong cùng lô.
Kiểm tra nhãn/số đoạn, tua cuộn có kiểm soát và quan sát thay đổi đường kính, bện, màu hoặc nút nối. Không tháo cuộn mất kiểm soát; đánh dấu vị trí theo mét và chụp ảnh trước khi xử lý.
Dừng sử dụng phần nghi ngờ, kiểm tra lại cân, bì, chiều dài, độ ẩm và mã lô; sau đó đo lặp mẫu khác. Cách ly lô và gửi toàn bộ dữ liệu cho nhà cung cấp trước khi cắt hoặc lắp.
Liên hệ Hotline 039 2323 173 hoặc Zalo 039 2323 173. Kho thường xuyên có hàng; đơn lớn cần xác nhận số lượng và lịch giao.
Hotline: 039 2323 173Zalo: 039 2323 173Biên soạn: Content Hùng Cường Auto · Duyệt sản phẩm/giá: Bộ phận Kho & Kinh doanh · Hotline 039 2323 173.